


Avancerade maskiner för skärning av profiler
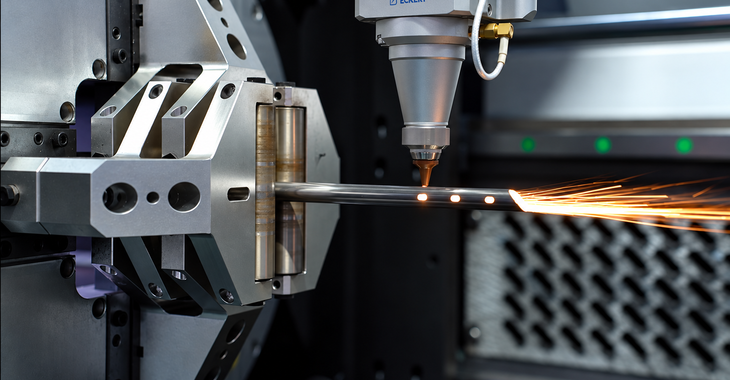
Avancerade maskiner för profilskärning
En maskin för profilskärning bör behålla detaljens geometri under matning, rotation och laserskärning. För långa detaljer är därför samspelet mellan mekanik, optik och styrning avgörande, inte enbart fiberlaserkällan.
Laser för rör- och profilskärning med fyra chuckar
Ett system med fyra chuckar hjälper till att kontrollera profilens position. Ytterligare stödpunkter kan minska nedböjning och vibrationer och därmed förbättra stabiliteten hos de bearbetade detaljerna.
En sådan lösning är särskilt viktig i följande fall:
-
långa konstruktionsprofiler,
-
kvadratiska och rektangulära profiler,
-
detaljer med många utskärningar,
-
produktion där repeterbar positionering är viktig.
Vid bearbetning av kvadratiska profiler är stabil materialstyrning särskilt viktig. Det gör att laserskärning av rör kan utföras i en programmerad cykel utan att detaljen ständigt behöver justeras manuellt.
Fiberlaser: precision och mångsidighet
En fiberlaser leder energin till skärhuvudet via en optisk fiber. Vid bearbetning av rör lämpar sig laserskärningstekniken för komplexa konturer och varierande geometrier.
| Del av processen | Betydelse |
| profilstyrning | påverkar detaljens geometri |
| fokusering av strålen | påverkar skärförhållandena |
| rörelsestyrning | synkroniserar rotation, matning och skärhuvud |
Begreppet fiberlasersystem omfattar inte bara laserkällan utan även skärhuvudet, mekaniken, styrningen och materialmatningen. Fiberlasern är därför bara en del av hela processen, och hög detaljkvalitet beror på att alla dessa komponenter fungerar tillsammans.
Viktiga komponenter och tekniker
Effektiv skärteknik uppstår när laserkälla, skärhuvud och styrning arbetar som ett integrerat system. Denna integration påverkar skärprecision, repeterbarhet och produktionseffektivitet.
BOCI Cutting Head: intelligent skärhuvud
Skärhuvudet fokuserar strålen och upprätthåller rätt förhållande mellan munstycket och materialet. Eftersom röret roterar under bearbetningen kräver intelligent laserskärning god synkronisering mellan skärhuvudet och profilen.
Korrekt stöd av profilerna bidrar till hög noggrannhet, men först tillsammans med kontrollerad rörelse av skärhuvudet går det att uppnå repeterbara detaljer.
RAYCUS Laser Source: stabil fiberlaserkälla
Fiberlaserkällan genererar den energi som krävs för skärningen. Effekten väljs utifrån material, väggtjocklek, hastighet och detaljgeometri. Högre effekt garanterar inte i sig ett bättre resultat om resten av systemet inte är rätt anpassat.
CYPCUT Control System: avancerad styrning
Styrsystemet samordnar rörelserna hos axlarna, chuckarna och skärhuvudet. Vid skärning av rör samt kvadratiska eller rektangulära profiler påverkar positioneringsnoggrannheten direkt placeringen av hål och konturer.
Det är viktigt att kontrollera den fullständiga specifikationen av parametrarna. En uppgift som „Positioneringsnoggrannhet ≤0” eller „Repeterbarhet för positionering ≤0” utan ytterligare värde och enhet gör det inte möjligt att jämföra maskiner på ett tillförlitligt sätt.
Laserskärningsprocessen
Laserskärningsprocessen börjar med programmet och inställningen av materialet. Profilen spänns fast, positioneras och roteras enligt den programmerade banan, vilket gör att laserskärningstekniken kan kombinera flera operationer utan att detaljen behöver flyttas.
Precision och repeterbarhet i serieproduktion
Precisionsskärning av profiler skapar värde när samma resultat kan upprepas på efterföljande detaljer. Serieproduktion kräver stabil fastspänning, kontrollerade rörelser och förutsägbara skärförhållanden.
Vad bör jämföras utöver laserkällans effekt?
Positioneringsnoggrannhet, hur långa detaljer stöds, vilka profiler maskinen kan hantera, möjligheten att skära rör med olika tvärsnitt samt hur materialet styrs under rotation. Hög positioneringsnoggrannhet är relevant först när den kan bibehållas under verkliga produktionsförhållanden.
Produktionseffektivitet och minskade kostnader
Hög skärkapacitet beror inte enbart på skärhuvudets hastighet. Automatiserad bearbetning kan minska manuella operationer, behovet av ny referenssättning och transport av detaljen, samtidigt som laserskärning av rör även kan öka produktionseffektiviteten genom att förkorta produktionsflödet.
De viktigaste fördelarna är vanligtvis:
-
färre operationer utanför maskinen,
-
kortare flöde för detaljen genom produktionen,
-
högre repeterbarhet för detaljer i serieproduktion.
Vid jämförelse mellan en egen maskin och en lösning som en laserskärningstjänst är det därför viktigt att analysera den totala processkostnaden och inte bara priset för ett enskilt snitt.
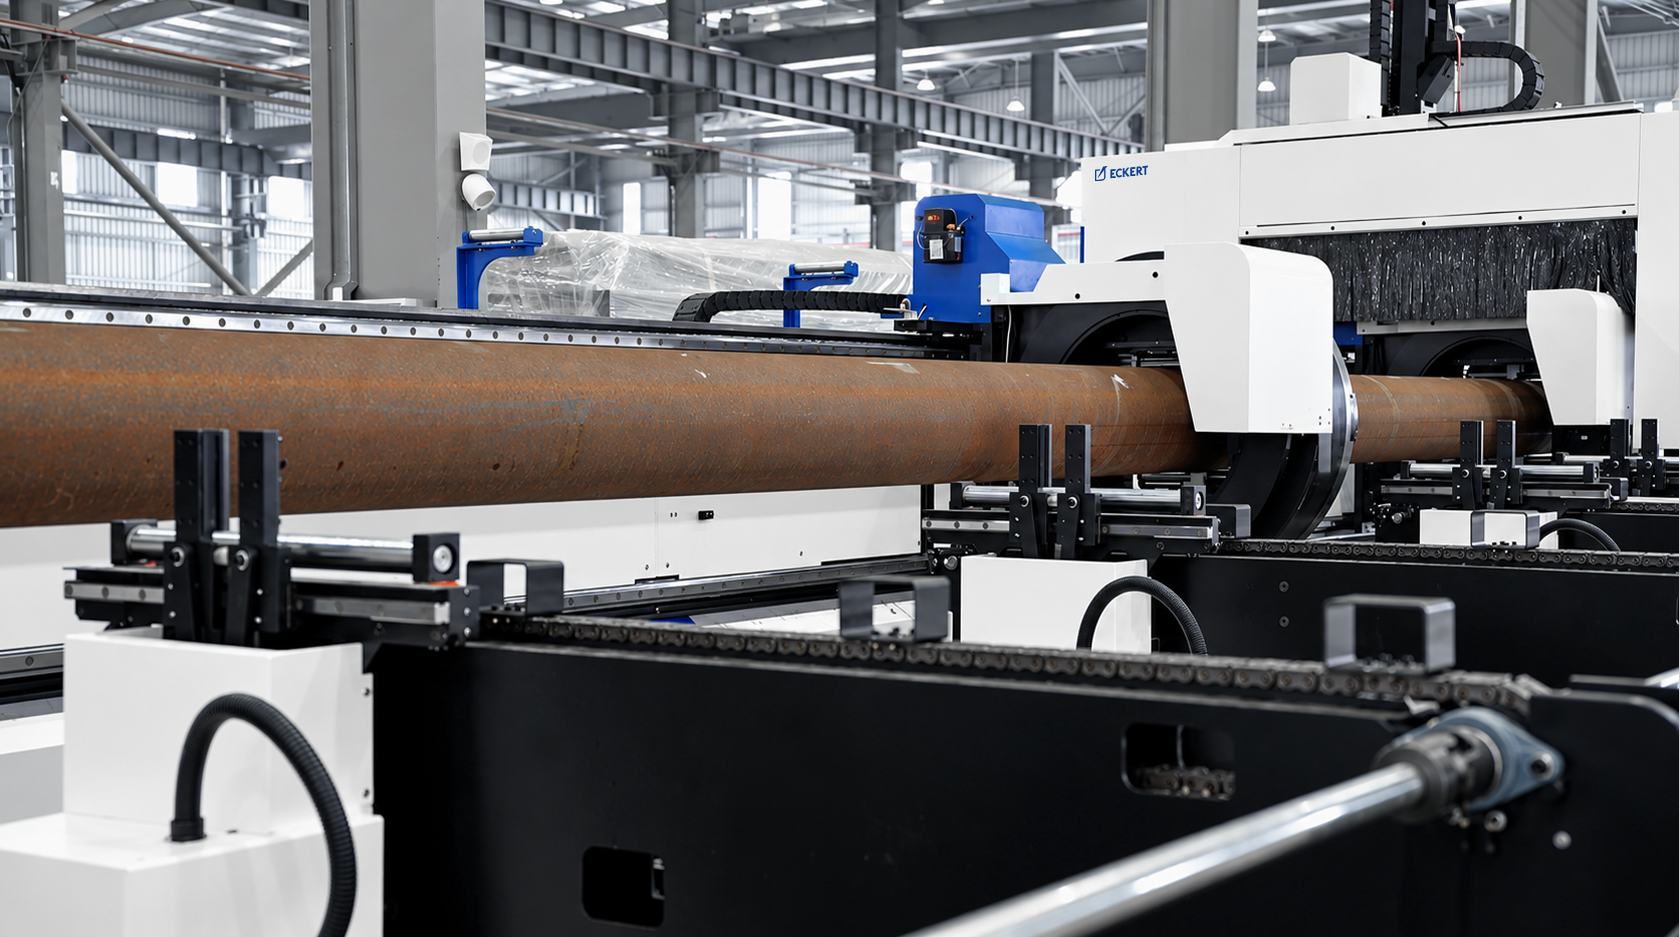
Diament Tube Laser vid bearbetning av ett stålrör med stor diameter.
Funktioner och användningsområden för lasrar för profilskärning
En maskin för profilskärning är ett mångsidigt verktyg när konfigurationen motsvarar de detaljer som faktiskt ska bearbetas. Ett tunnväggigt rör kräver andra förutsättningar än en tyngre profil eller en detalj som förbereds för svetsning.
Mångsidighet och möjlighet att skära olika material
Möjligheten att skära profiler omfattar olika tvärsnitt, väggtjocklekar och materialtyper, alltid inom gränserna för den aktuella maskinkonfigurationen. Laserskärning av profiler gör det möjligt att skapa hål, slitsar och avslut samt olika former som förbereder detaljen för montering.
Om skärhuvudet och maskinens kinematik är anpassade för det kan även vinklad skärning, så kallad bevel- eller fasskärning, vara möjlig. Funktionen bör dock inte tas för given utan att maskinens konfiguration först kontrolleras.
Stålkonstruktion och stabilitet hos bearbetade detaljer
En styv konstruktion hos maskinen för profilskärning ger ett hållbart system och hjälper till att bibehålla geometrin under rörelse. Profilstyrningen, chuckarnas placering och kontrollen av materialets position är också viktiga.
Hög stabilitet hos de bearbetade detaljerna är särskilt viktig vid långa komponenter. Kombinationen av stabil fastspänning, exakt styrning och ett korrekt valt fiberlasersystem skapar en lösning för serieproduktion som kan anpassas till den faktiska produktionsprocessen.
Sammanfattning

Låt oss prata om din produktion
Letar du efter ett sätt att optimera kostnaderna? Våra ingenjörer analyserar gärna din maskinpark och ger dig råd om den mest effektiva skärtekniken.
En laser för profilskärning bör bedömas som ett komplett system och inte enbart utifrån laserkällans effekt. Skärkvalitet och repeterbarhet påverkas även av hur materialet spänns fast, stabiliteten i profilstyrningen, skärhuvudet, styrsystemet och synkroniseringen av samtliga rörelseaxlar.
Vid val av maskin är följande faktorer särskilt viktiga:
-
utbudet av rör och profiler som kan bearbetas,
-
väggtjocklek och materialtyp,
-
positioneringsnoggrannhet och repeterbarhet,
-
hur långa detaljer stöds,
-
möjligheter till processautomation,
-
anpassning av konfigurationen till de faktiska detaljerna och produktionsseriernas storlek.
I Diament Tube Laser bidrar systemet med fyra chuckar till stabil materialstyrning under matning och rotation. I kombination med fiberlaserteknik, ett korrekt valt skärhuvud och styrsystemet gör detta det möjligt att utföra komplexa operationer på rör och profiler i en enda CNC-process.
Den bästa utgångspunkten vid val av konfiguration är därför inte enbart lasereffekten, utan en analys av de konkreta detaljer som ska produceras.
Vilka typer av profiler kan skäras med laser?
Vilka typer av profiler kan skäras med laser?
Beroende på maskinens konfiguration är det möjligt att skära rör och profiler med olika tvärsnitt, bland annat runda, fyrkantiga och rektangulära. Innan man väljer en maskin är det viktigt att först fastställa vilket intervall av dimensioner, väggtjocklekar och material som används i produktionen.
Hur väljer man rätt lasereffekt för skärning av profiler?
Hur väljer man rätt lasereffekt för skärning av profiler?
Källans effekt bör väljas utifrån material, väggtjocklek, förväntad produktion och typen av detaljer som ska tillverkas. Effekten i kilowatt bör inte vara det enda kriteriet vid valet av maskin.
Varför används flera klämmor för att fästa profilen?
Varför används flera klämmor för att fästa profilen?
Syftet är att säkerställa en stabil materialstyrning under matning och rotation. Detta är särskilt viktigt vid bearbetning av långa profiler, där minimering av genomböjning och vibrationer bidrar till att upprätthålla precisionen hos de färdiga detaljerna.
Kan en profilskärare laserskära hål och komplexa former?
Kan en profilskärare laserskära hål och komplexa former?
Ja. Denna teknik gör det möjligt att i en enda process skapa hål, spår, utskärningar och konturer som bland annat behövs för vidare montering eller svetsning.
Går det att kapa profiler i vinkel?
Går det att kapa profiler i vinkel?
Fasning är möjlig på maskiner som är utrustade med lämpligt skärhuvud och lämplig kinematik. Innan man väljer en maskin är det därför värt att kontrollera om en viss konfiguration faktiskt stödjer denna typ av bearbetning.
Vad bör man tänka på när man väljer en profilskärmaskin?
Vad bör man tänka på när man väljer en profilskärmaskin?
Förutom lasereffekten är det värt att kontrollera utbudet av profiler som stöds, hur de spänns fast och stöds, positioneringsnoggrannheten, styrningsmöjligheterna och automatiseringsgraden. Den bästa utgångspunkten är alltid att analysera de specifika detaljerna och tillverkningsprocessen.