


De 10 vanligaste misstagen vid användning av plasmaskärare: Den kompletta expertguiden

Så lyckas du med plasmaskärning
Plasmaskärning är en grundläggande teknik inom modern metallbearbetning och erbjuder enastående hastighet, mångsidighet och precision. Ändå utnyttjas teknikens fulla potential ofta inte på grund av vanliga, men möjliga att undvika, misstag i den dagliga driften. Dessa misstag försämrar inte bara skärkvaliteten utan påverkar också lönsamheten direkt genom materialspill, ökade arbetskostnader och förtida maskinhaverier.
Den här guiden hjälper operatörer och produktionsansvariga att vända vanliga fel till möjligheter att förbättra processen. Vi går igenom tio viktiga misstag och visar praktiska lösningar baserade på branschkunskap. Som en ledande tillverkare av högklassiga plasmaskärmaskiner är Eckert en partner för företag som vill utveckla sin produktion. Vi erbjuder inte bara tekniken, utan även den support och kunskap som behövs för att lyckas.
Misstag 1: Att bortse från tryckluftens kvalitet – ett dolt hot mot precisionen
Problembeskrivning
Vanlig tryckluft som används i ett plasmasystem kan innehålla tre huvudsakliga typer av föroreningar: fukt (i form av vattenånga), olja (från kompressorn) och fasta partiklar (rost och damm). Dessa föroreningar, som ofta är osynliga för blotta ögat, kan orsaka stora problem genom hela skärprocessen.
Konsekvenser
Fukt, olja och damm i plasmagasen kan få en rad negativa följder. Fukt i gasen som strömmar före ljusbågens tändning kan skada elektroderna, vilket visar sig som en karakteristisk, sandblästrad yta på elektrodspetsen. När olja och vatten förångas av ljusbågens extrema temperatur bildas korrosiva och elektriskt ledande beläggningar inne i brännaren. Detta förkortar munstyckets och elektrodens livslängd avsevärt. Föroreningarna stör gasens jonisering och kan skapa en instabil, ojämn ljusbåge som har svårt att följa skärbanan. I extrema fall kan ansamlade föroreningar orsaka bakslag i ljusbågen eller ett allvarligt elektrodhaveri, där elektroden smälter samman med munstycket och förstör brännaren.
Så undviker du problemet
-
Filtreringssystem: Ett flerstegssystem för tryckluftsbehandling är nödvändigt. Det bör innehålla en högkvalitativ kyltork eller adsorptionstork som avlägsnar fukt, följd av koalescensfilter för olja och partikelfilter för fasta föroreningar.
-
Regelbundet underhåll: Dagliga kontroller är viktiga, bland annat tömning av vattenavskiljare i filter och kompressortank. Filterinsatserna behöver dessutom inspekteras och bytas med jämna mellanrum.
-
Rätt kompressor: Kompressorns kapacitet ska överstiga skärmaskinens luftbehov. På så sätt undviks överbelastning, som annars ökar risken för att olja och fukt kommer in i tryckluftssystemet.
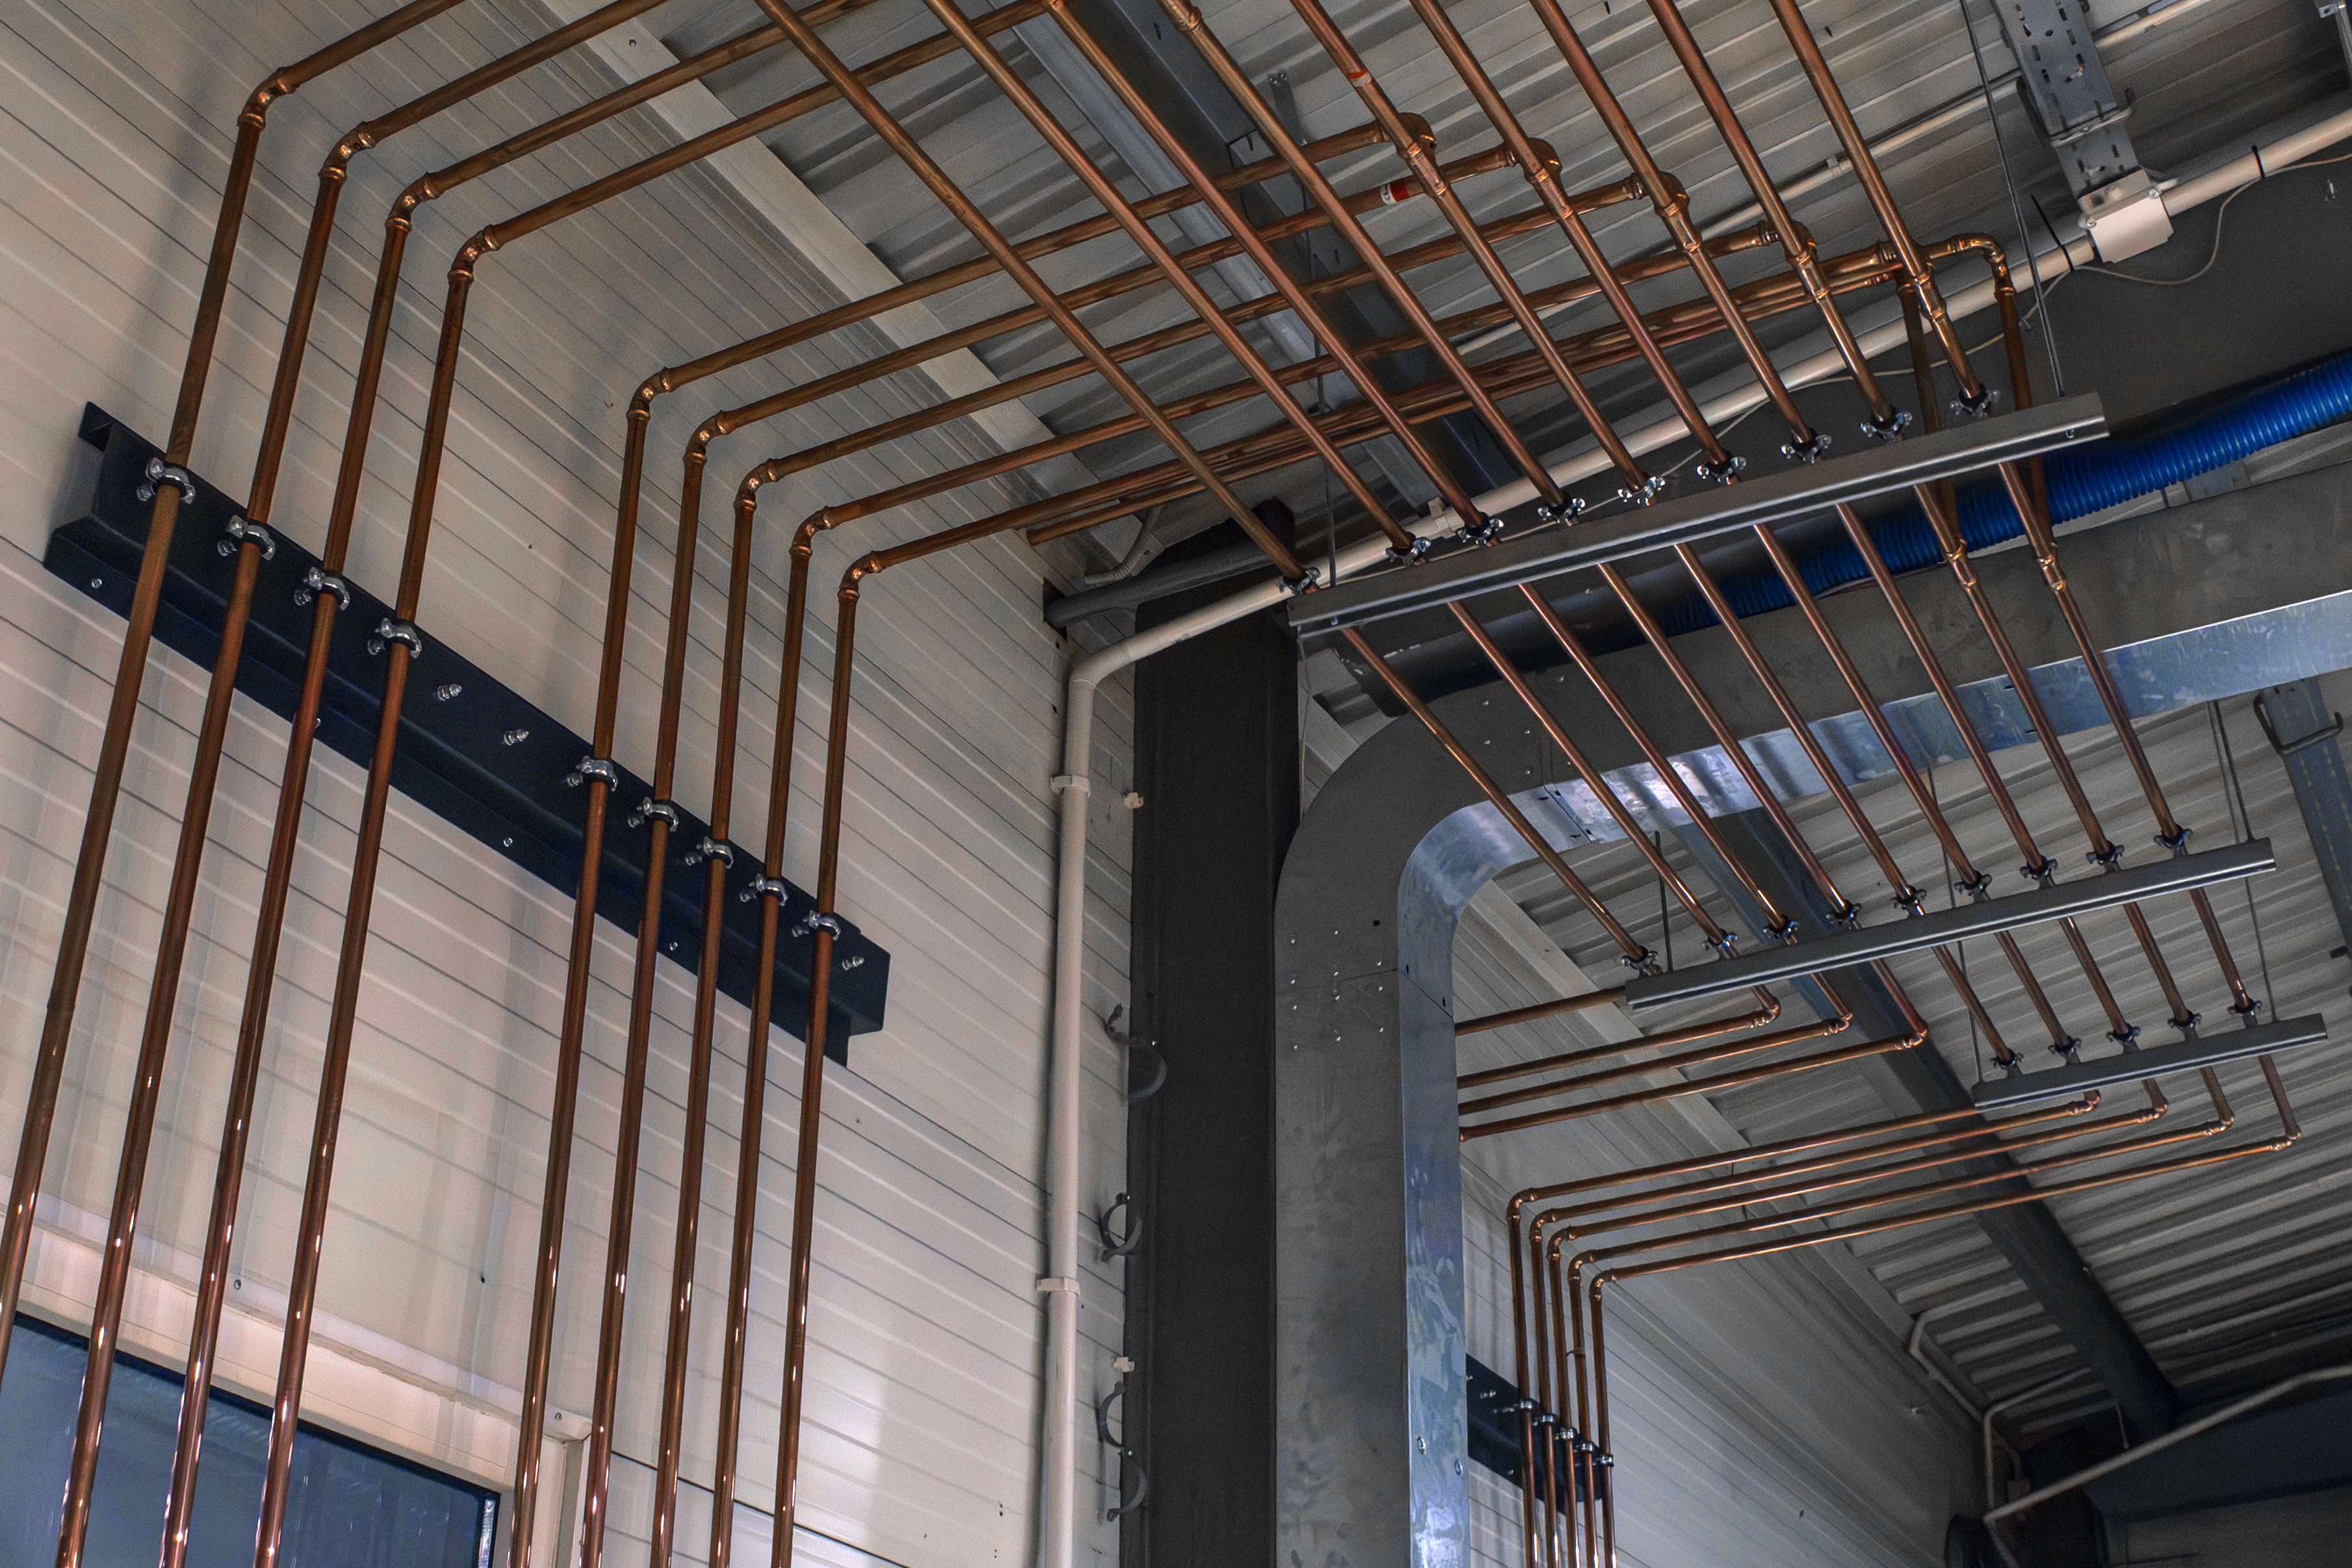 Tryckluftssystem med kopparrör som försörjer Eckerts plasmaskärutrustning |
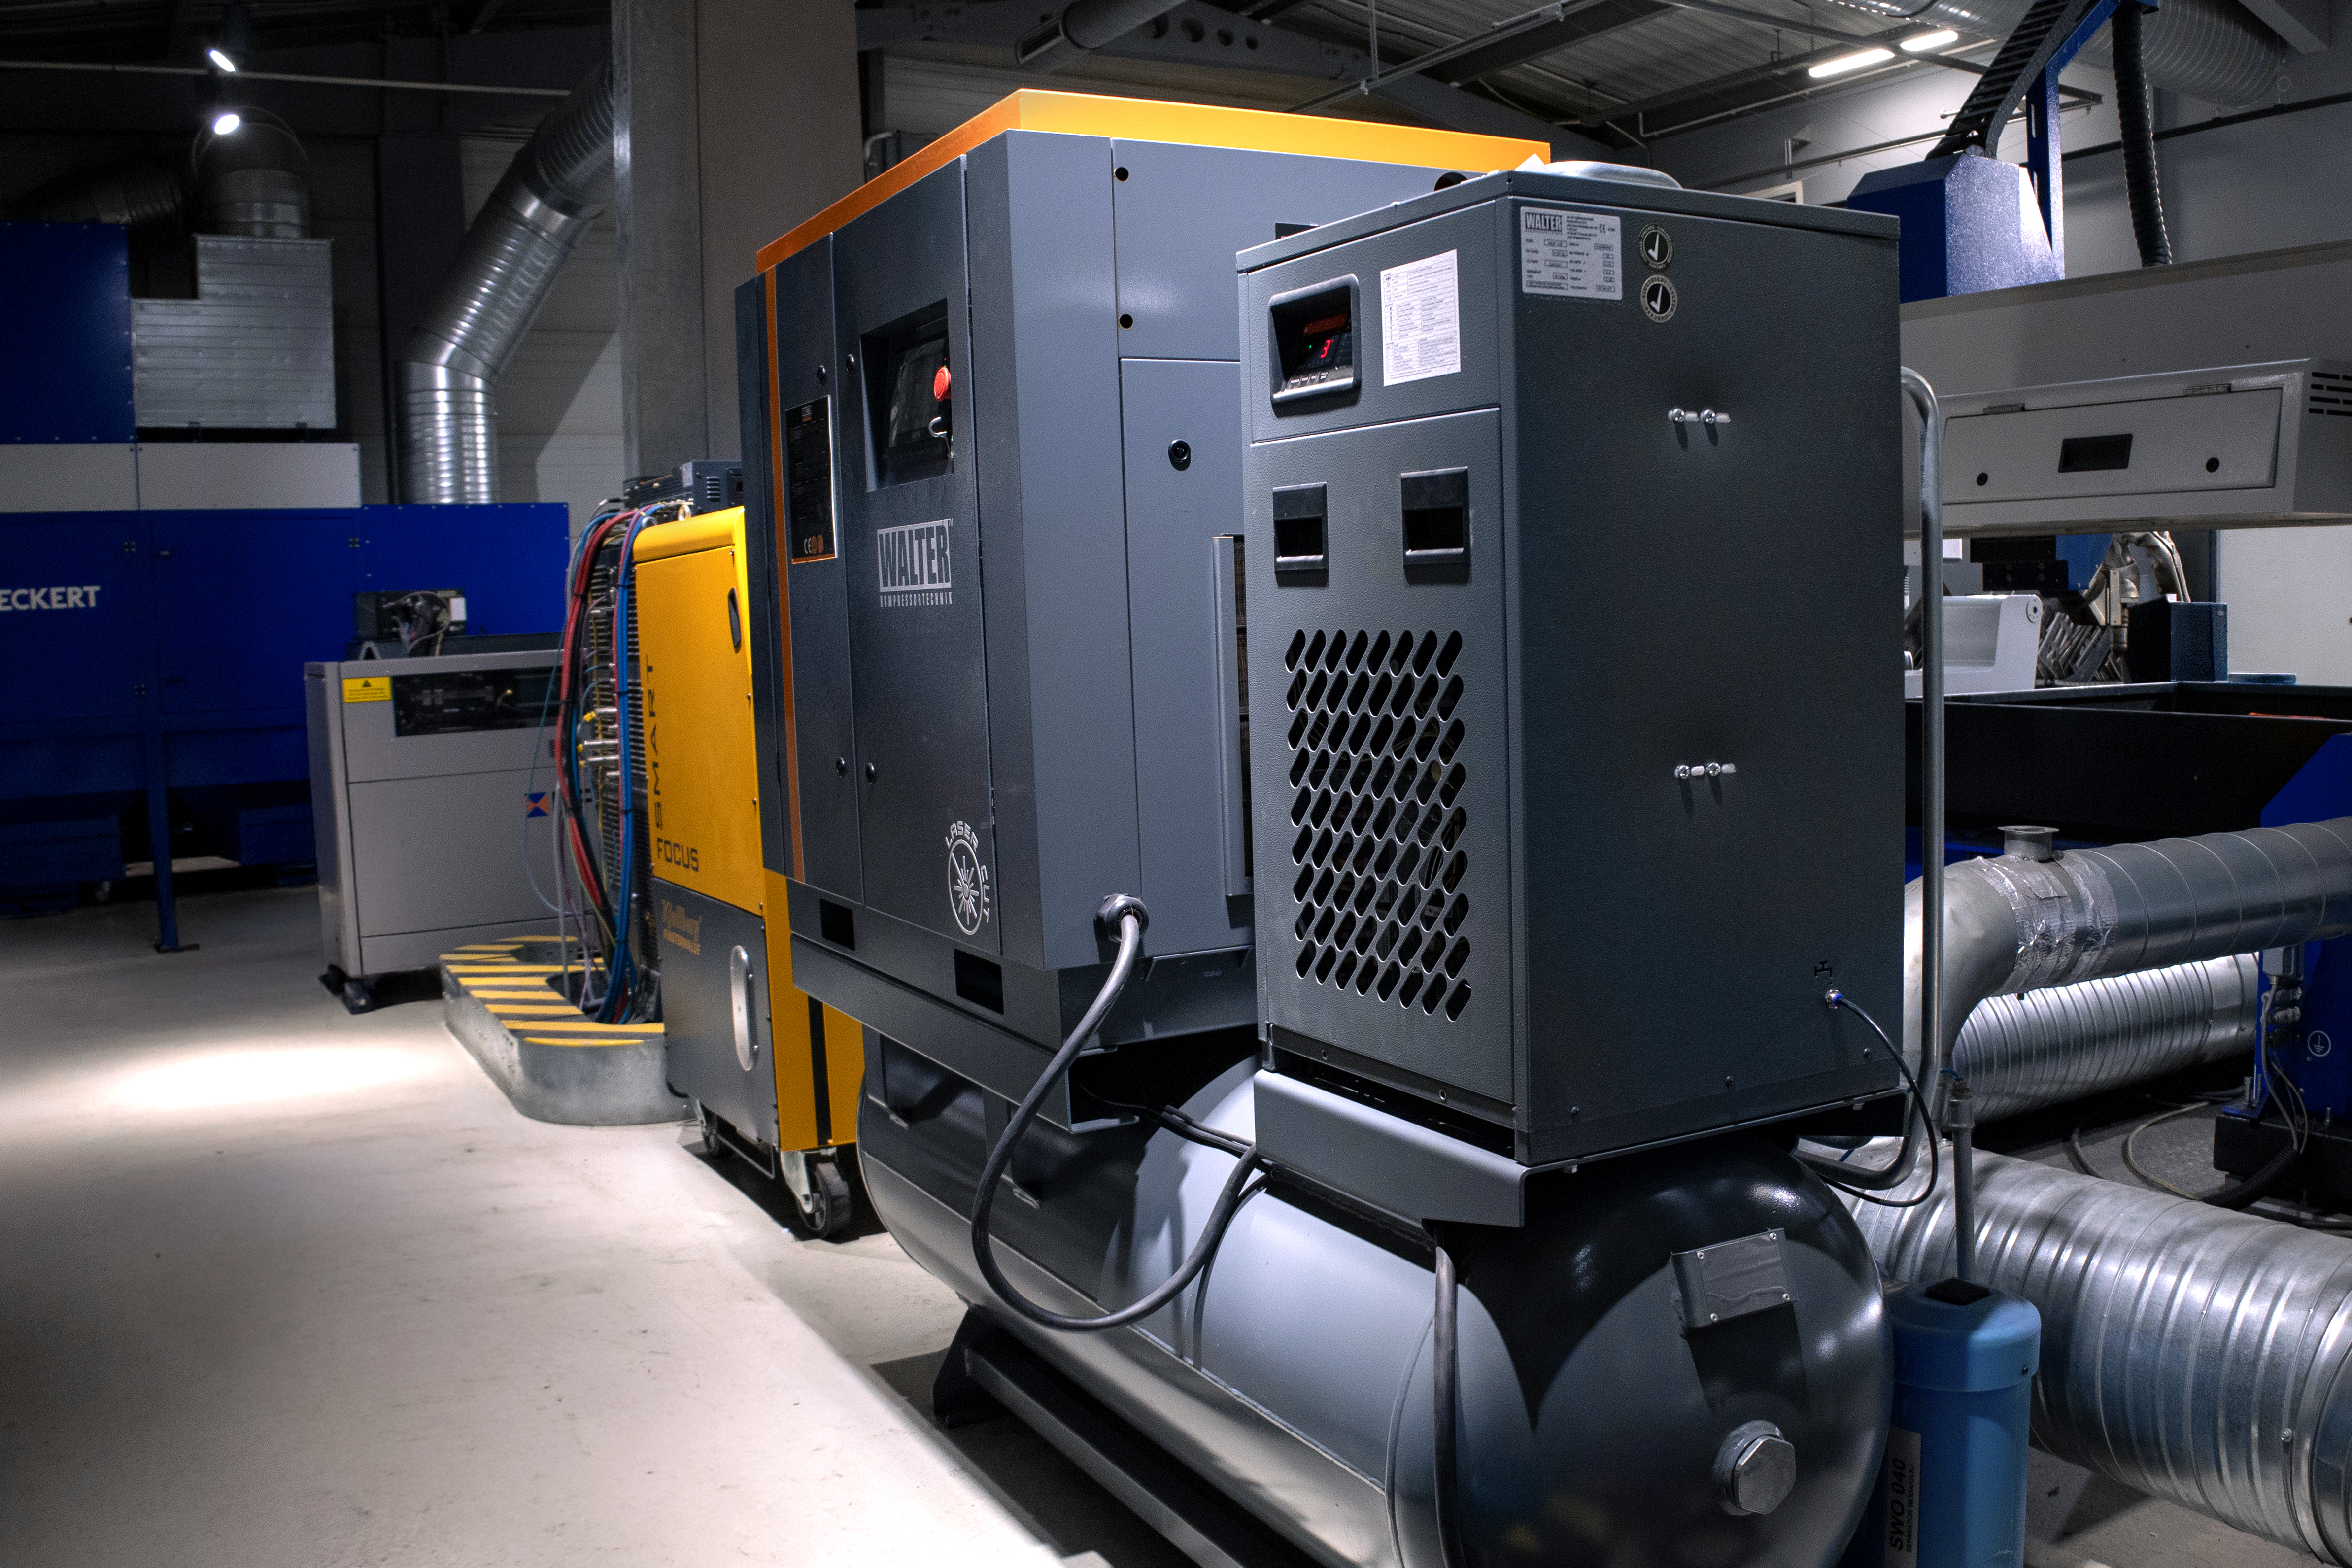 Kompressor och filtersystem som säkerställer rätt luftkvalitet vid plasmaskärning |
Misstag 2: Felaktiga skärparametrar – millimetrarna gör skillnad
Problembeskrivning
De viktigaste skärparametrarna – strömstyrka (ampere), skärhastighet, gastryck och avståndet mellan brännaren och materialet (som regleras via ljusbågsspänningen) – påverkar varandra. Ett av de vanligaste problemen är att parametrarna inte anpassas efter materialtyp och materialtjocklek.
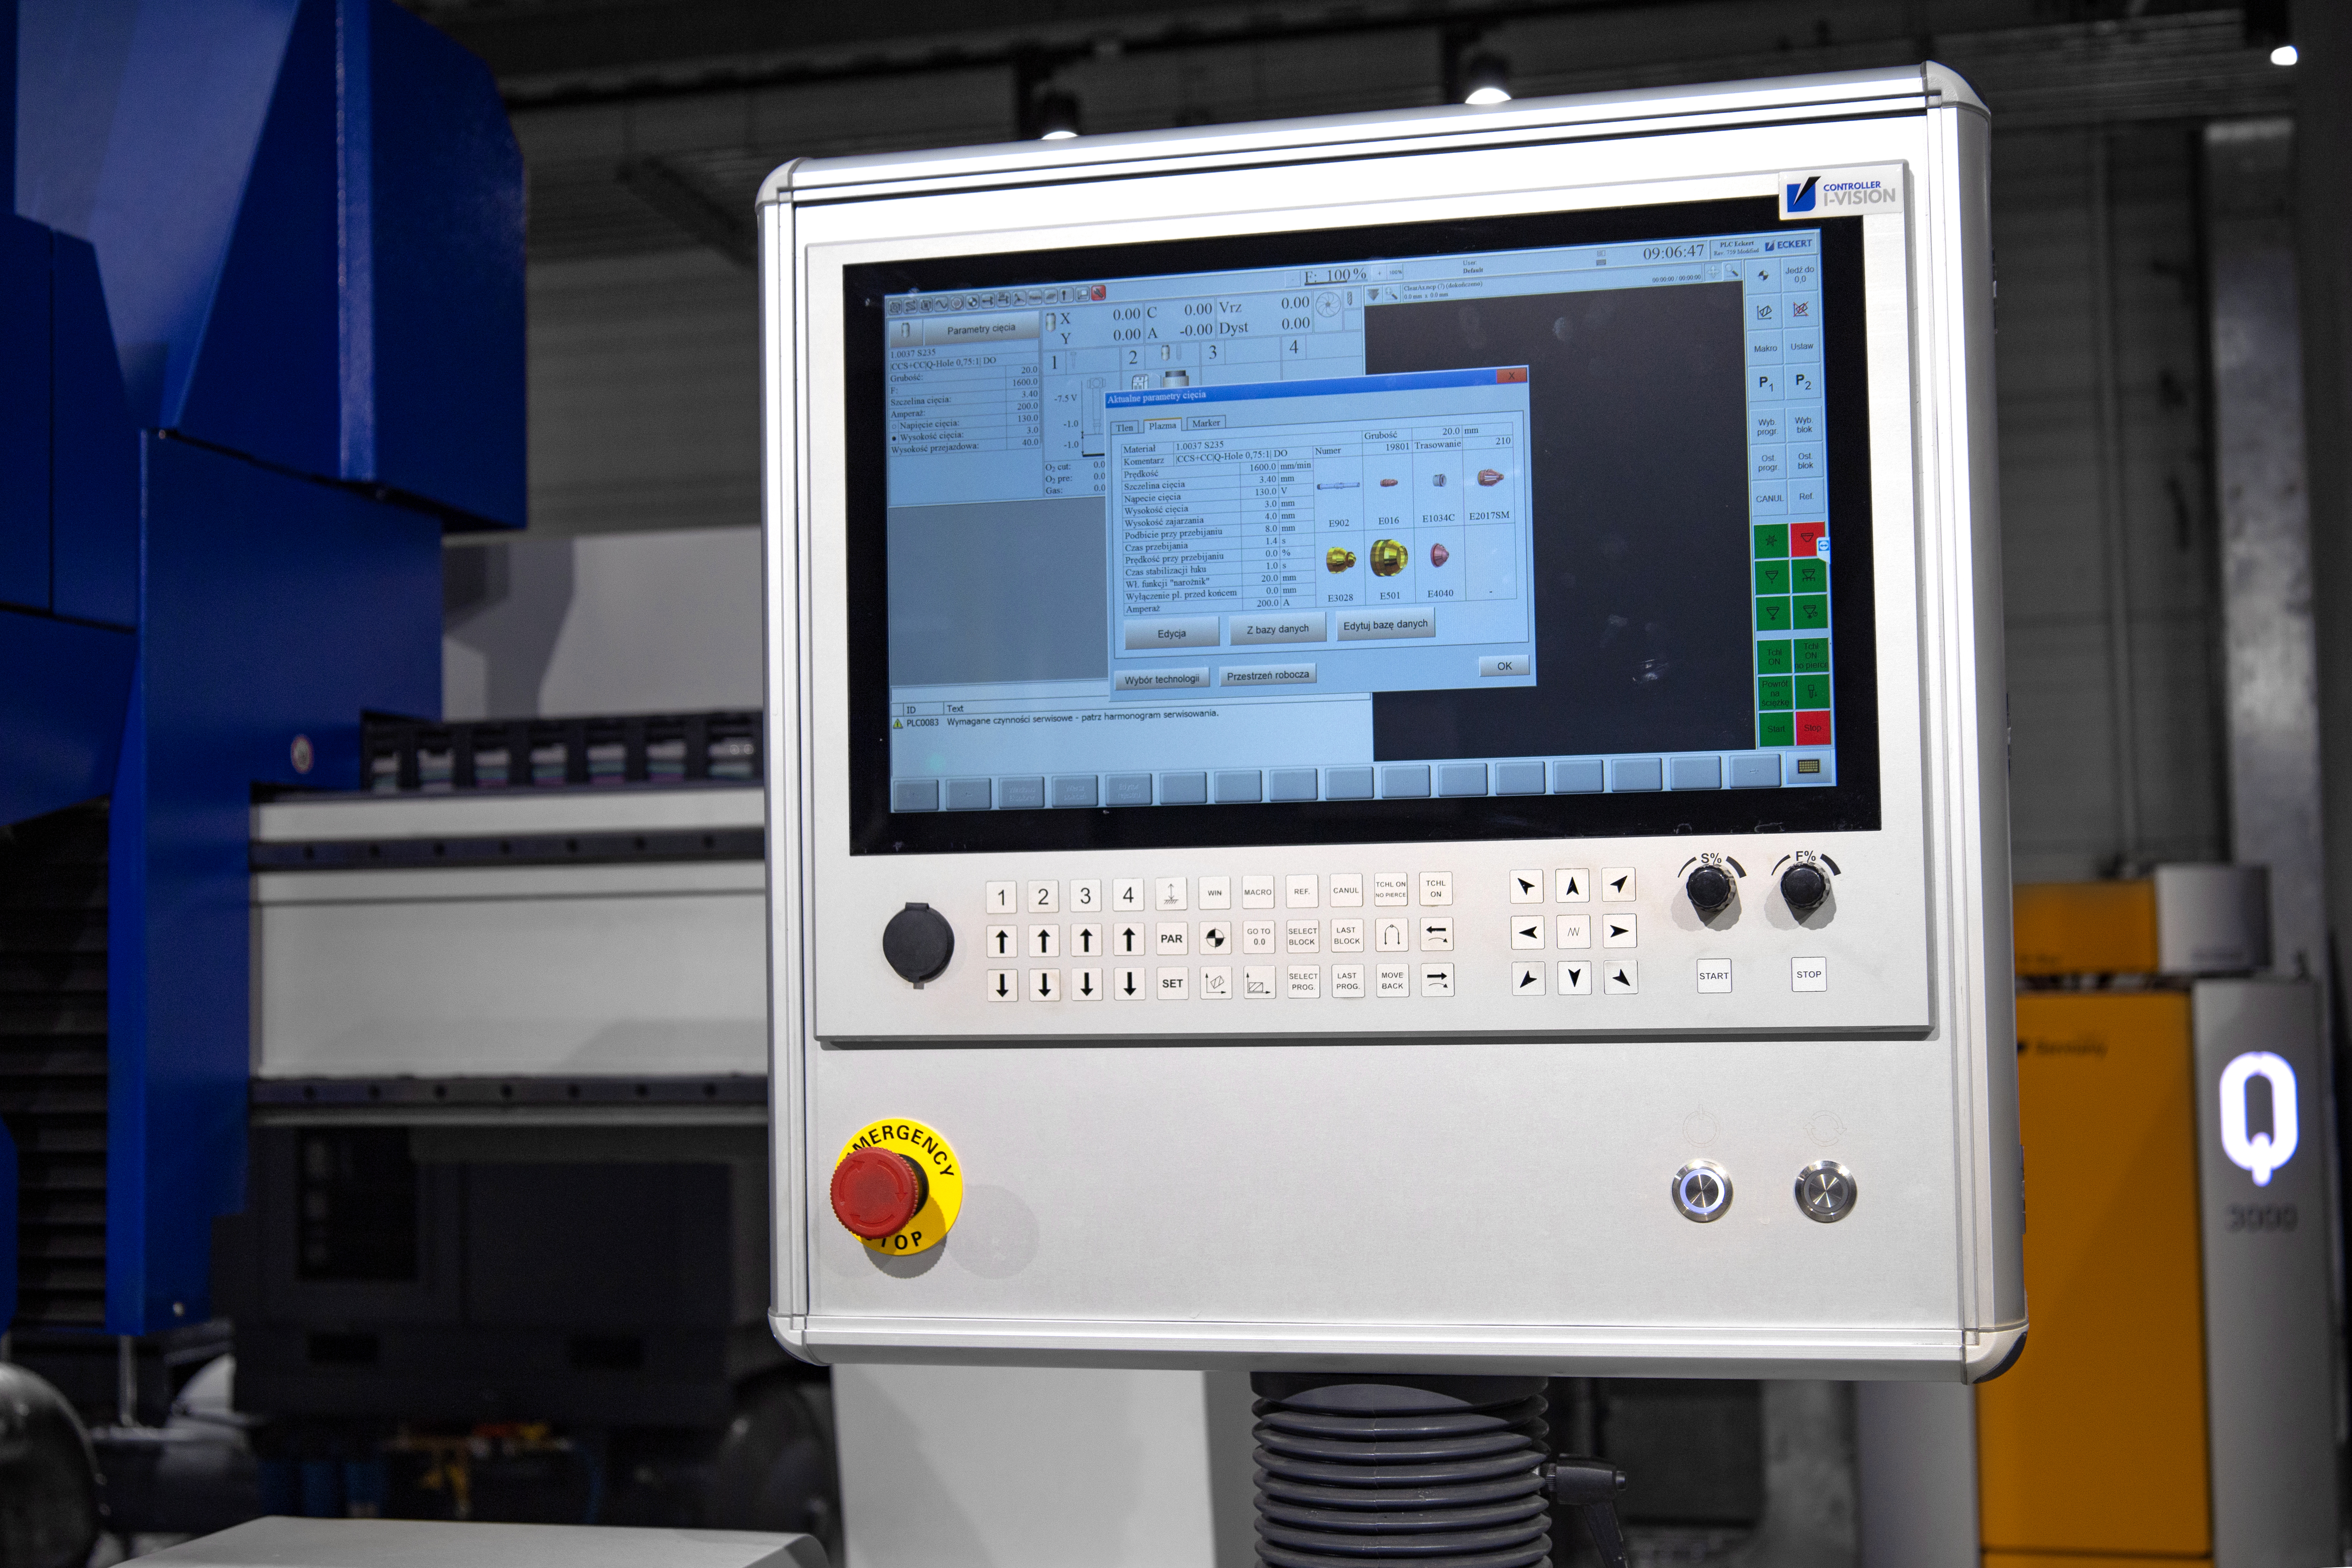
Kontrollpanel på en Eckert CNC-plasmaskärmaskin med noggrant inställda parametrar för plåtskärning
Konsekvenser
Felaktiga inställningar är en vanlig orsak till kvalitetsproblem som kraftig slaggbildning, sneda snittkanter, för bred skärfog och stänk på materialets ovansida. För låg skärhastighet eller för hög strömstyrka kan överhetta materialet, orsaka deformationer (särskilt i tunn plåt) och öka den värmepåverkade zonen (HAZ). Om strömstyrkan inte är anpassad till munstycket kan det dessutom förstöras mycket snabbt.
Så undviker du problemet
-
Använd skärtabellerna: Tillverkarens skärtabeller bygger på omfattande tester och bör vara utgångspunkten varje gång materialtypen eller tjockleken ändras.
-
Gör provskärningar: Innan produktionen startar på en hel plåt är det klokt att provskära en restbit och finjustera inställningarna efter den aktuella materialbatchen.
-
Utnyttja CNC-tekniken: Moderna CNC-system, som de som erbjuds av Eckert, möjliggör exakt och repeterbar styrning av skärparametrarna och minskar de avvikelser som kan uppstå vid manuell skärning.
Tabellen nedan är en snabb felsökningsguide som hjälper operatörer att känna igen och åtgärda vanliga problem med skärkvaliteten.
|
Synligt fel |
Trolig orsak |
Rekommenderad åtgärd |
|
Grov, porös slagg på underkanten |
För låg skärhastighet / För hög strömstyrka |
Öka hastigheten / Minska strömstyrkan |
|
Tunn, hård slagg på underkanten |
För hög skärhastighet / Slitet munstycke |
Minska hastigheten / Byt munstycke och elektrod |
|
Positiv snittvinkel (smalare upptill än nedtill) |
Brännaren är för högt placerad (ljusbågsspänning) |
Sänk brännaren (justera spänningen) |
|
Negativ snittvinkel (smalare nedtill än upptill) |
Brännaren är för lågt placerad (ljusbågsspänning) |
Höj brännaren (justera spänningen) |
|
Bred skärfog |
För låg hastighet / Slitet munstycke |
Öka hastigheten / Byt munstycke |
Misstag 3: Bristande underhåll och för sent byte av slitdelar – en falsk besparing
Problembeskrivning
Brännarens viktigaste slitdelar – elektrod, munstycke, virvelring, skyddskåpa och fästkåpa – slits under användning. Ett vanligt misstag är att vänta med att byta dem tills de är helt förbrukade, vilket är ett mycket ineffektivt arbetssätt.
Konsekvenser
När elektroden slits och kratern i hafniuminlägget blir djupare, samtidigt som munstyckets öppning förlorar sin runda form, minskar plasmabågens koncentration och energitäthet. Resultatet blir sneda snitt, mer slagg och en instabil ljusbåge. En helt utsliten elektrod kan haverera så kraftigt att både elektroden och munstycket förstörs och hela brännaren skadas permanent, med höga reparationskostnader som följd. Att försöka spara pengar på slitdelar kan därför leda till mer materialspill, extra efterbearbetning såsom slipning och risk för betydligt dyrare haverier.
Så undviker du problemet
-
Daglig visuell kontroll: Kontrollera slitdelarnas skick före arbetet genom att demontera brännaren enligt tillverkarens anvisningar. Var särskilt uppmärksam på kraterns djup i elektroden (den bör inte överstiga 1–1,5 mm) och att munstyckets öppning är helt rund. En grön ljusbåge är en signal om att arbetet omedelbart måste stoppas – den tyder på att elektrodens kopparkropp brinner.
-
Byt delarna tillsammans: Det är god praxis att byta elektrod och munstycke samtidigt. Då säkerställs bästa möjliga passform och inbördes centrering, vilket bidrar till hög skärkvalitet.
-
Använd originaldelar: Det är viktigt att använda originaldelar eller reservdelar som tillverkaren rekommenderar. De tillverkas med snäva toleranser för att säkerställa korrekt gasflöde och kylning och därmed skydda brännaren från skador. Här är det ovärderligt att ha stöd från en partner som Eckert, som erbjuder heltäckande eftermarknadstjänster.
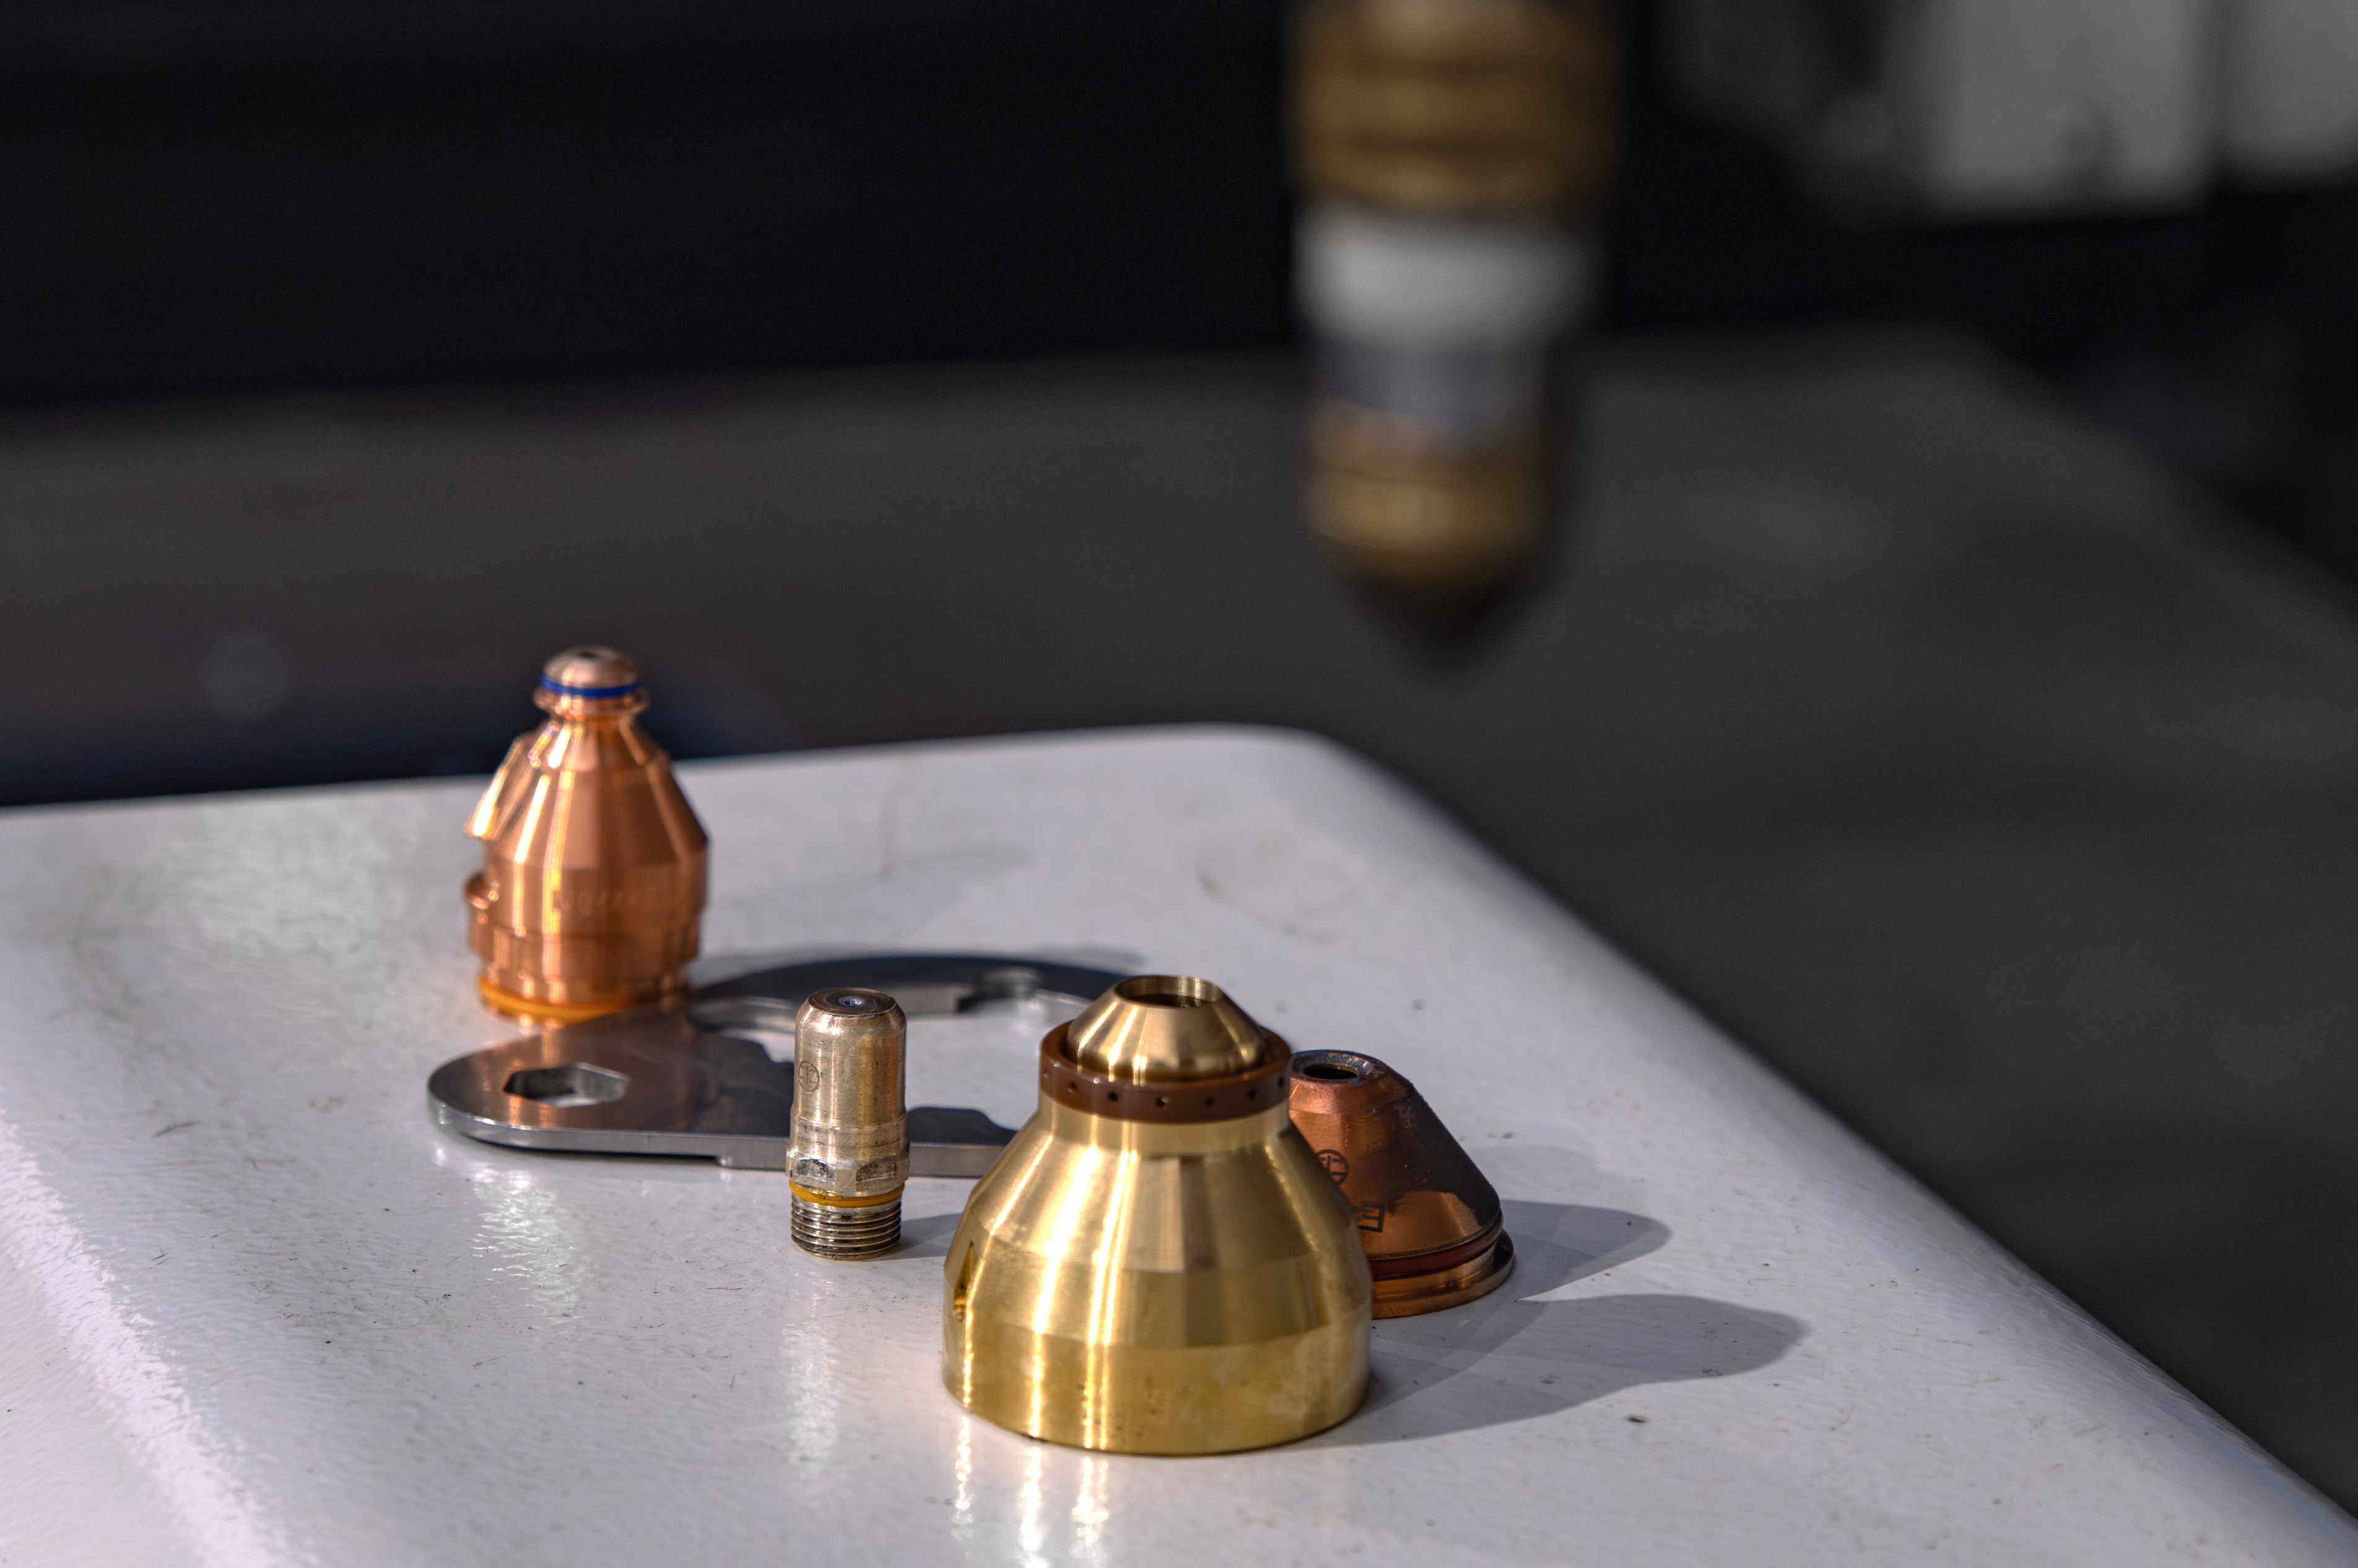
Originalslitdelar till Eckerts CNC-plasmabrännare – munstycken, elektroder och virvelringar som bidrar till högsta skärkvalitet
Misstag 4: Felaktig anslutning av arbetsstyckets återledare eller skärbordet
Problembeskrivning
Återledarklämman är inte en traditionell jordanslutning, utan utgör den positiva sidan av den elektriska kretsen och leder tillbaka skärströmmen. En dålig anslutning här ger högt elektriskt motstånd i kretsen.
Konsekvenser
En dålig återledaranslutning kan göra att ljusbågen fladdrar, slocknar under skärningen eller blir svår att tända, särskilt på rostiga eller målade ytor. I CNC-system kan bristfällig anslutning också ge upphov till elektromagnetiska störningar (EMI) som påverkar styrsystemet. Det kan leda till oregelbundna maskinrörelser, givarfel eller avbruten kommunikation med programvaran.
Så undviker du problemet
-
Ren kontaktyta: Fäst alltid klämman direkt på ren, omålad metall. Använd en slipmaskin för att avlägsna rost, färg eller glödskal.
-
Anslut nära skärstället: Placera klämman så nära skärområdet som möjligt för att ge strömmen en så kort återledningsväg som möjligt.
-
Anslut direkt till arbetsstycket: Fäst klämman på materialet som ska skäras, inte på skärbordets galler, som ofta är täckt av slagg och inte alltid ger tillförlitlig elektrisk kontakt.
-
Underhåll kabel och klämma: Kontrollera återledarkabeln regelbundet för slitage och skador. Se också till att klämmans kontaktytor är rena och att fjädern ger tillräckligt kontakttryck.
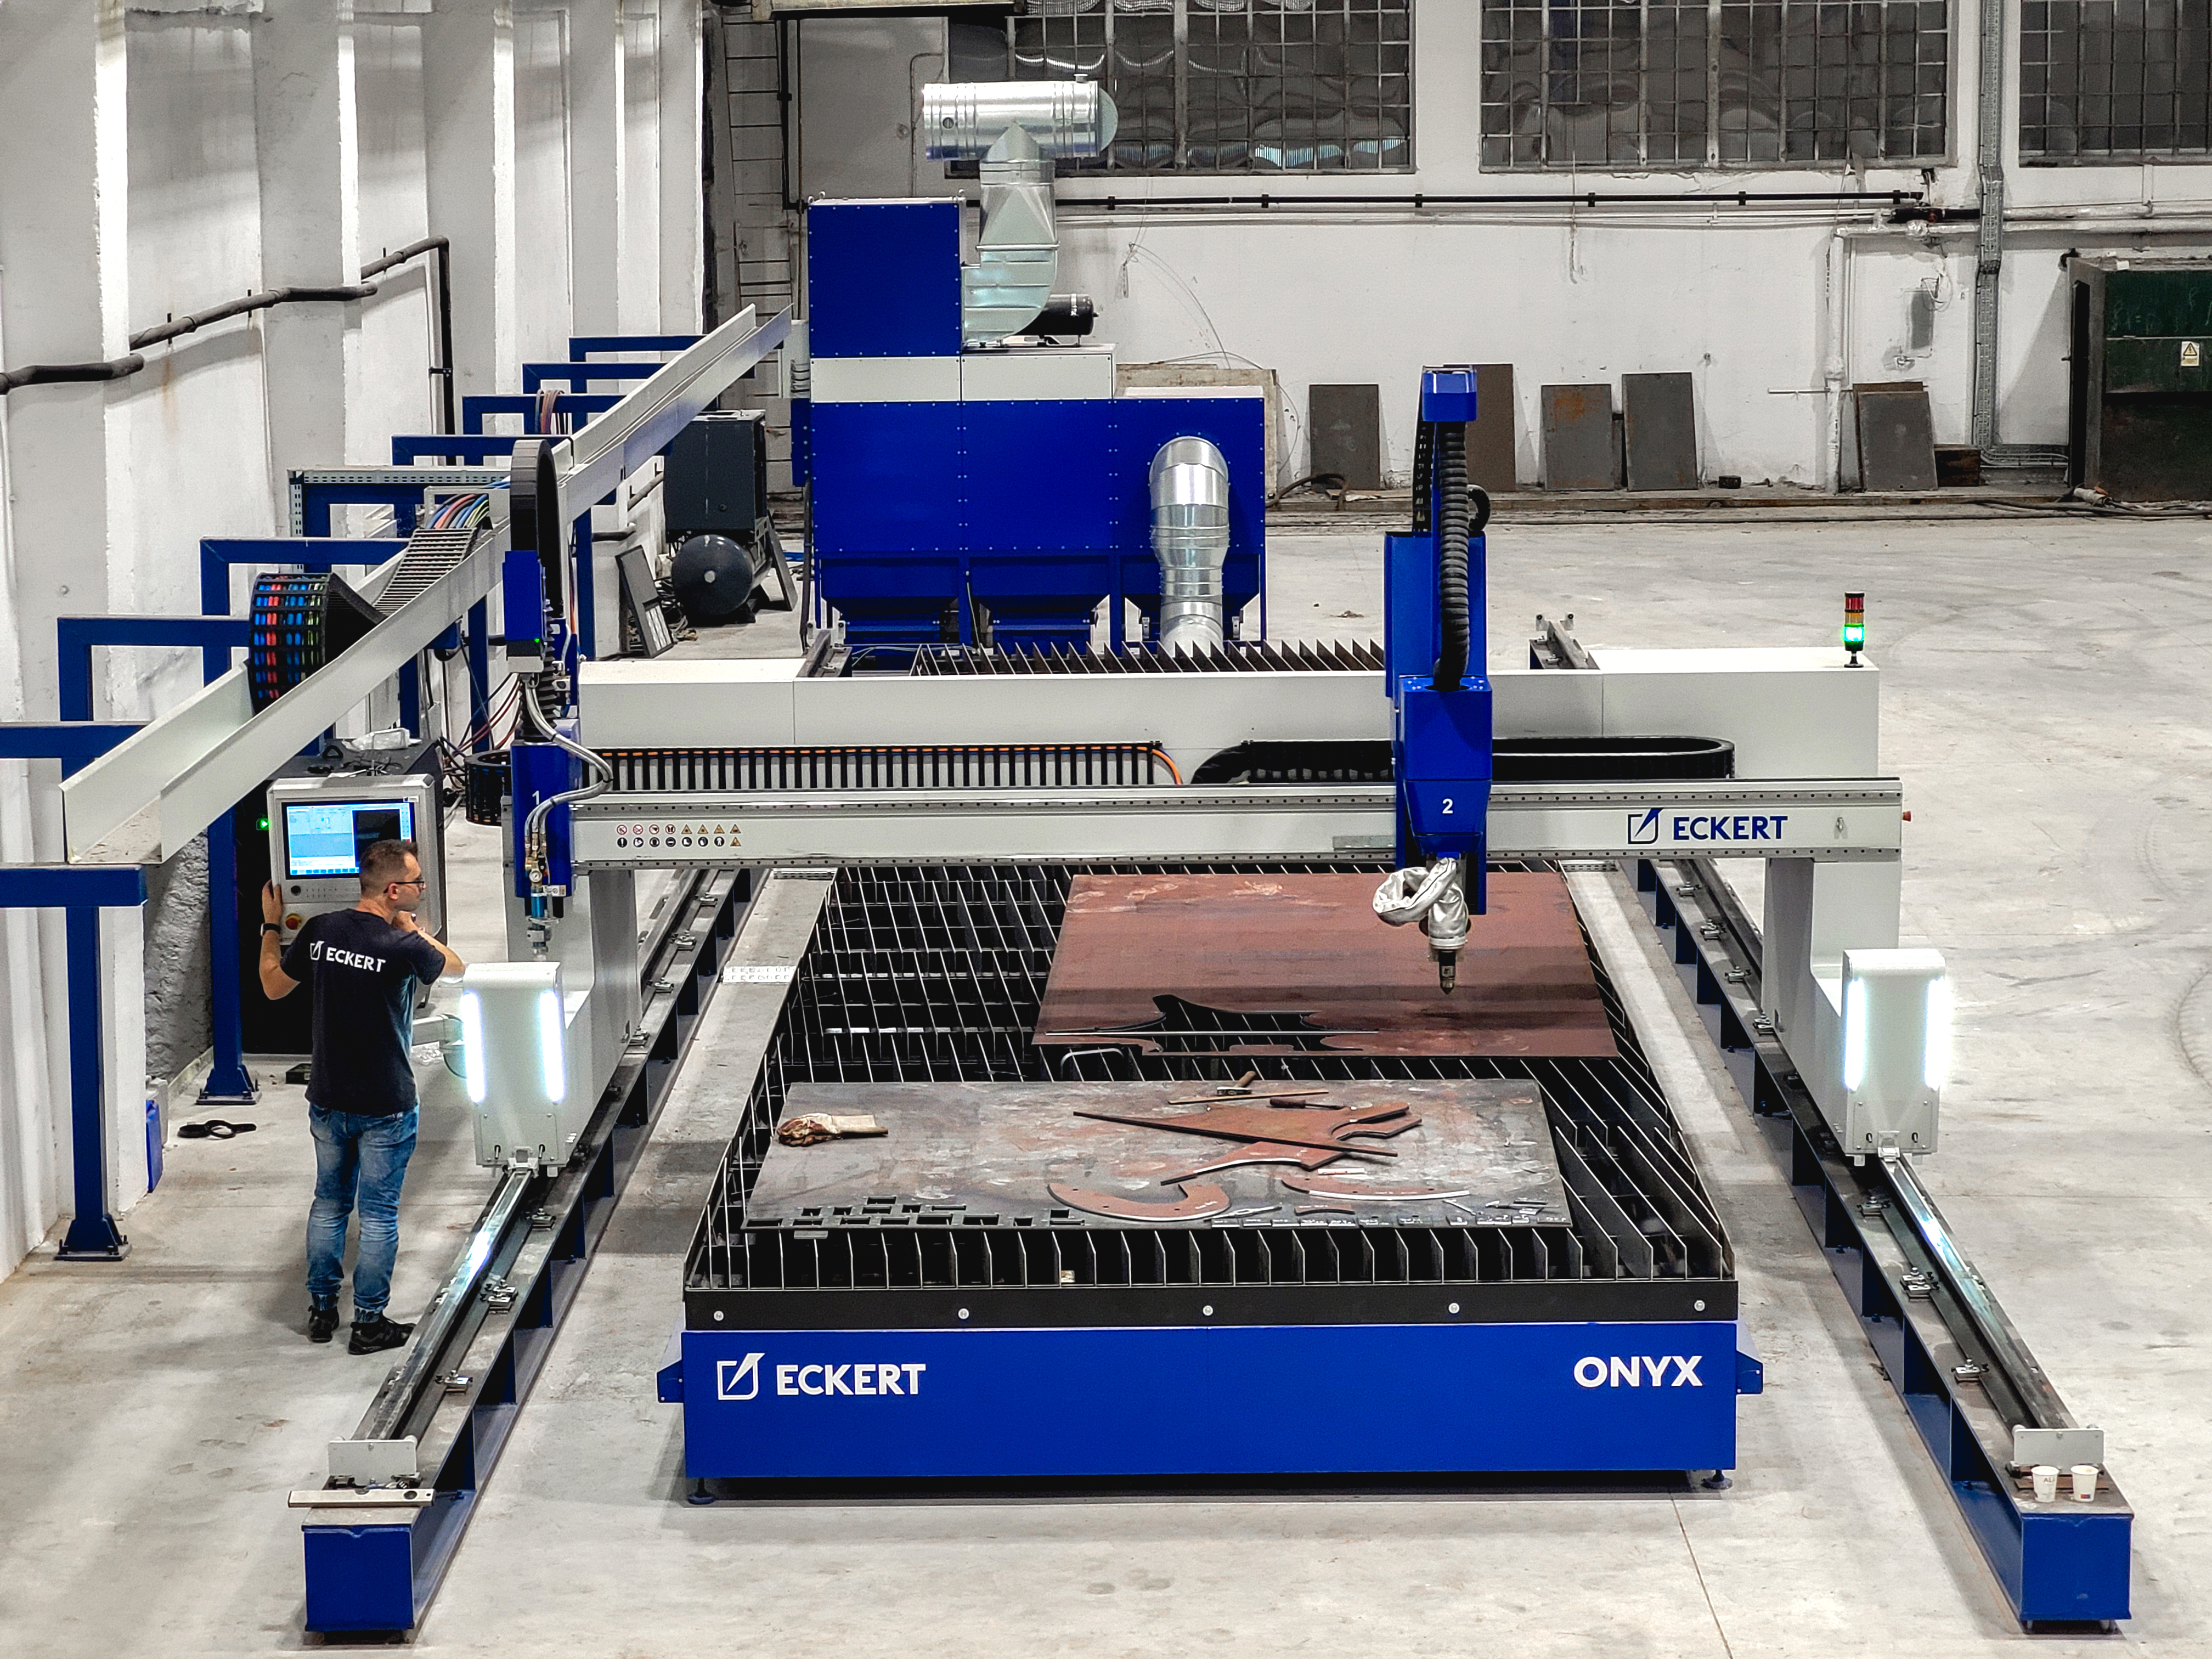
Eckert Onyx CNC-plasmaskärmaskin med återledarklämman korrekt ansluten direkt till arbetsstycket för stabil ljusbåge och hög skärkvalitet
Misstag 5: Fel avstånd mellan brännare och material (stand-off distance)
Problembeskrivning
Två olika höjder måste skiljas åt: håltagningshöjden och skärhöjden. Grundprincipen är att genomföra håltagningen på högre höjd och skärningen på lägre höjd. Misstaget är att inte anpassa dessa avstånd efter tillverkarens rekommendationer.
Konsekvenser
-
För låg håltagningshöjd: Detta är en av de vanligaste orsakerna till att slitdelar förbrukas i förtid. Under håltagningen kastas smält metall uppåt. Om brännaren befinner sig för nära materialet kan stänket fastna på och förstöra munstycket och skyddskåpan, ibland redan vid den första håltagningen.
-
För hög skärhöjd: Ljusbågen blir bredare, vilket ger en positiv snittvinkel (snittet är smalare upptill än nedtill), kraftigt avrundad överkant och bredare skärfog.
-
För låg skärhöjd: Ljusbågen smalnar av för mycket och ger en negativ snittvinkel (underskärning). Dessutom ökar risken för att brännaren kolliderar med materialet eller att en så kallad dubbel ljusbåge uppstår mellan munstycket och materialet, vilket kan förstöra munstycket.
Så undviker du problemet
-
Manuell skärning: Använd distansskydd eller glidskor för att hålla ett jämnt avstånd till materialet.
-
Automatiserad skärning (THC): Använd automatisk höjdreglering för brännaren (Torch Height Control). THC-systemet övervakar ljusbågsspänningen, som är direkt relaterad till avståndet mellan brännaren och plåten, och korrigerar kontinuerligt brännarens position.
-
Följ rekommendationerna: Använd de värden för håltagningshöjd, skärhöjd och ljusbågsspänning som anges i tillverkarens skärtabeller.
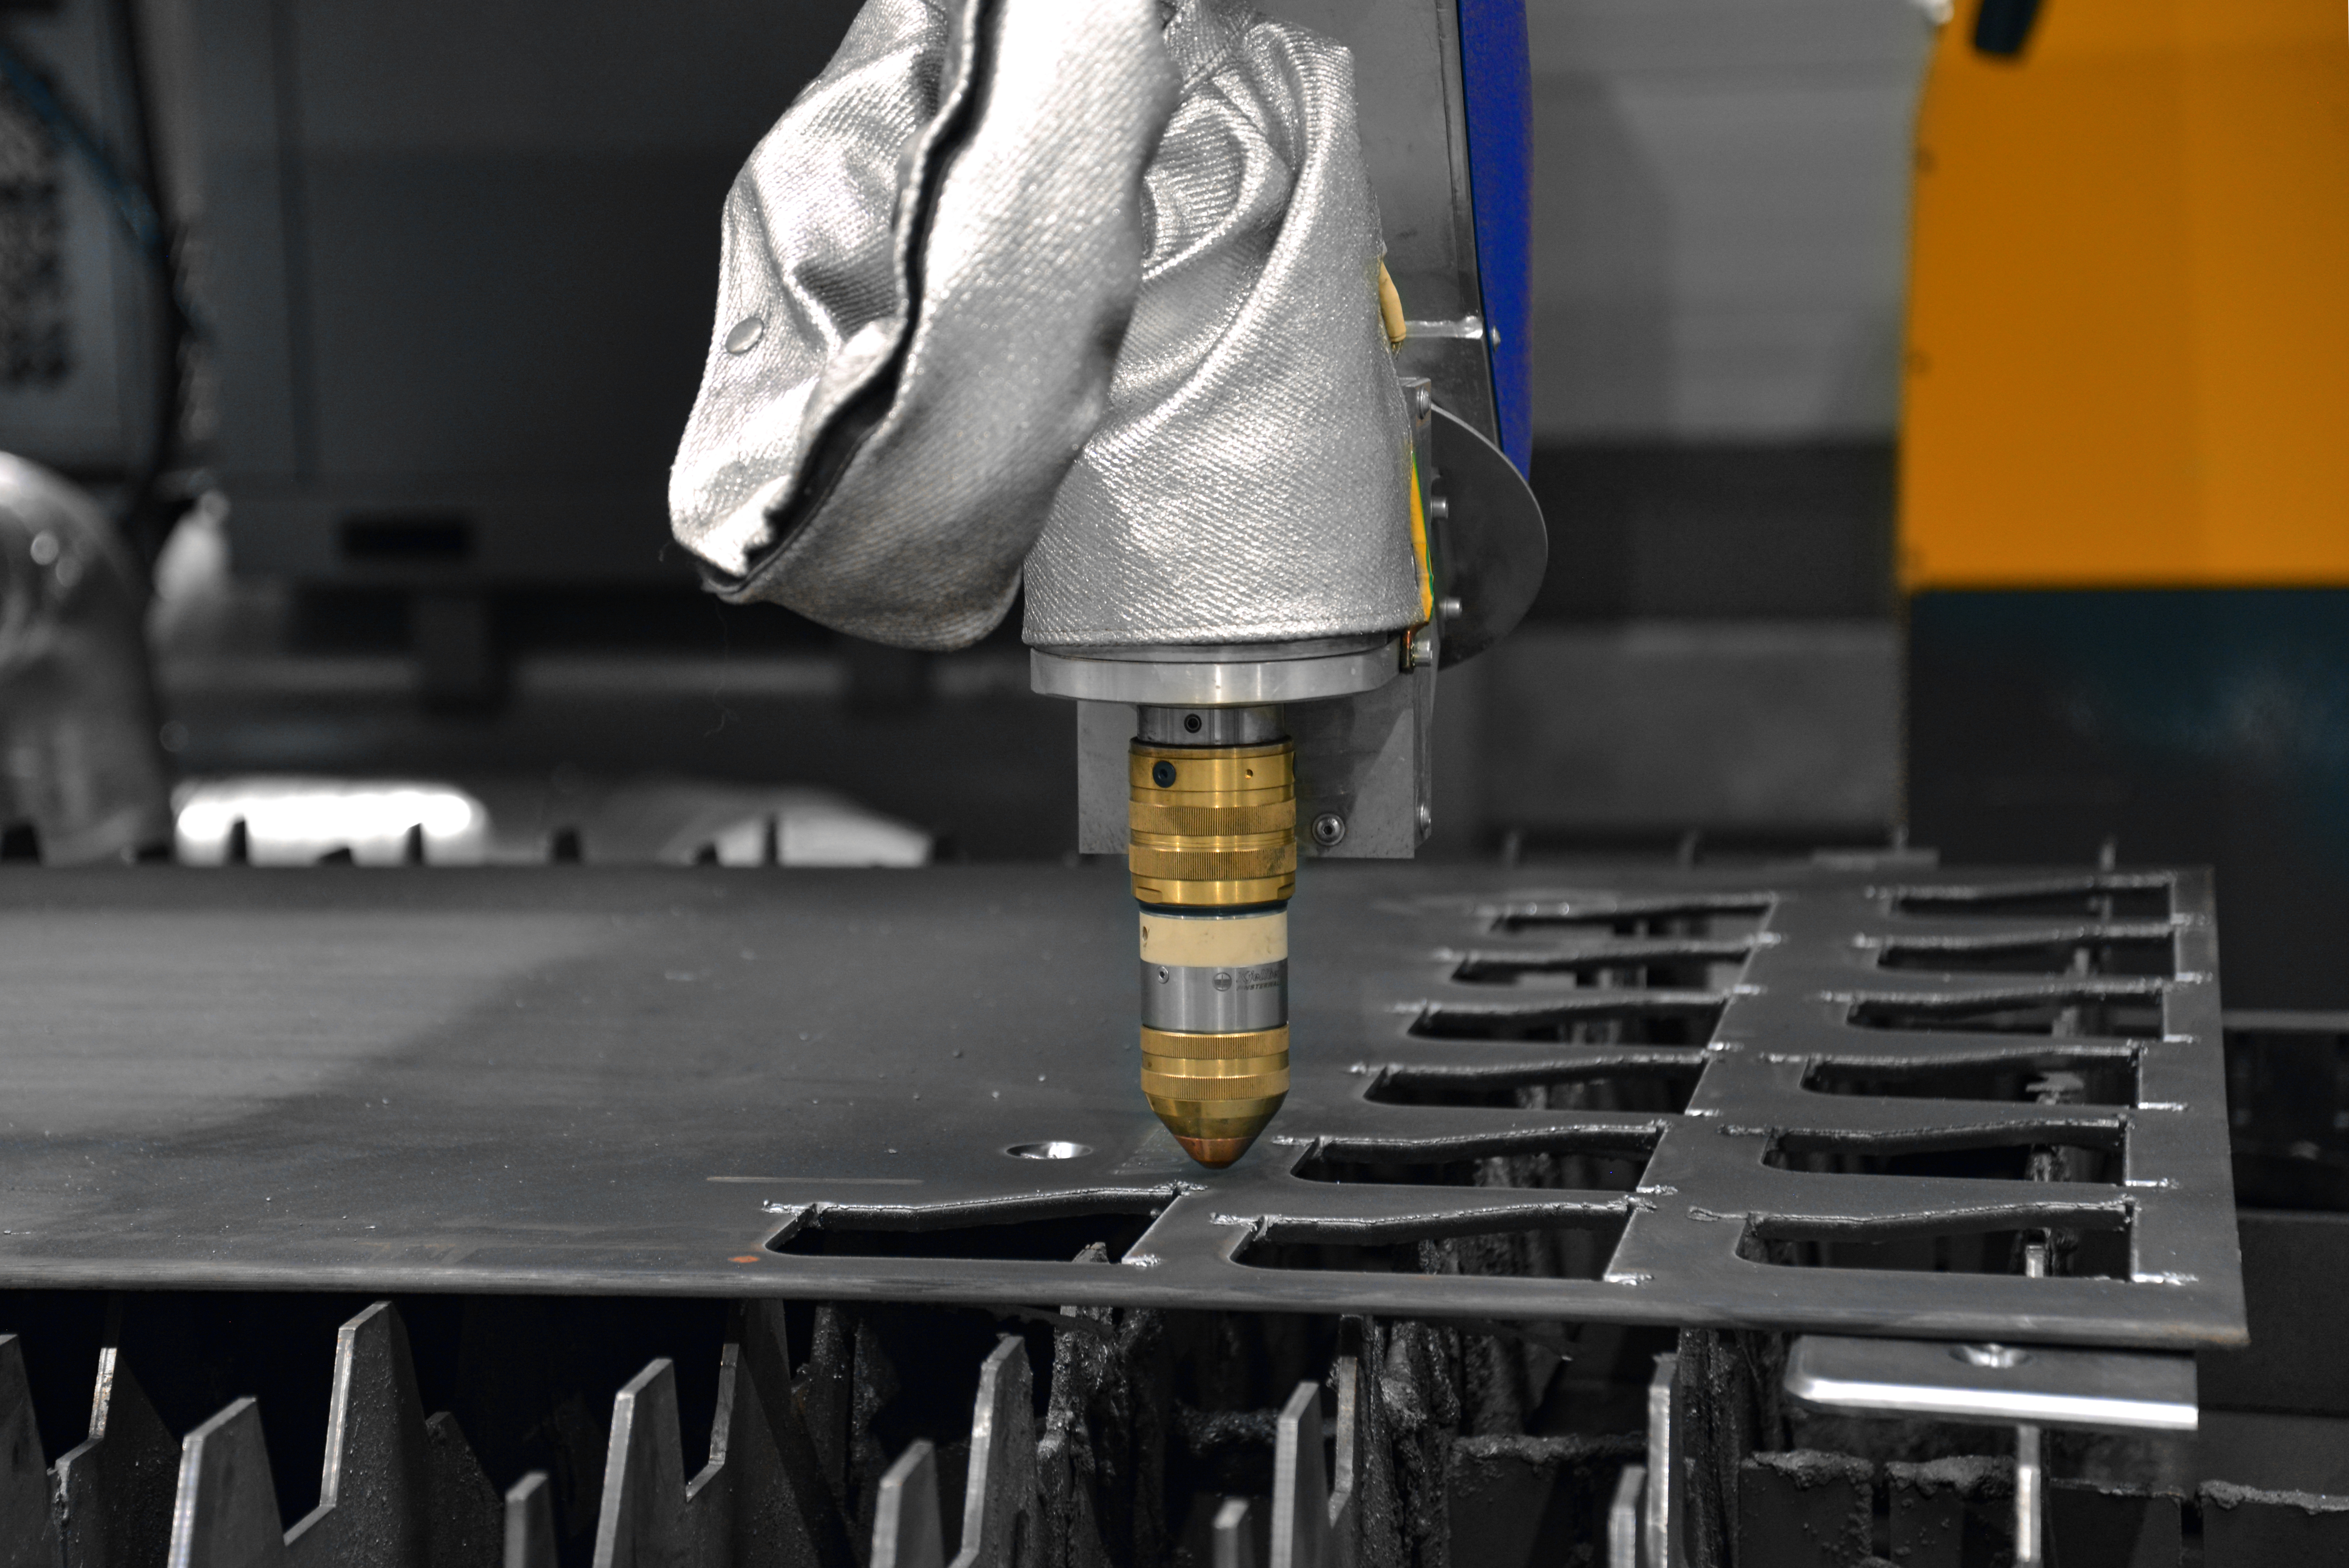
Eckerts CNC-plasmabrännare inställd på korrekt håltagningshöjd – en viktig förutsättning för stabil ljusbåge och begränsat slitage på slitdelarna
Misstag 6: För hög eller för låg skärhastighet
Problembeskrivning
För varje material, materialtjocklek och strömstyrka finns ett optimalt hastighetsintervall, ofta kallat det slaggfria hastighetsfönstret (dross-free window). Ett vanligt misstag är att skära utanför detta intervall.
Konsekvenser
-
För långsam skärning: Ljusbågen värmer materialet för länge och tillför för mycket värme. Det leder till en bred skärfog, avrundad överkant, deformationer och så kallad låghastighetsslagg – ett tjockt, poröst lager längs underkanten som vanligtvis är relativt lätt att avlägsna.
-
För snabb skärning: Ljusbågen hinner inte tränga igenom materialet ordentligt. Det kan ge ofullständiga snitt, stor snittvinkel (eftersom ljusbågen släpar efter) och höghastighetsslagg – ett tunt, hårt lager av stelnad metall som är mycket svårt att få bort.
Så undviker du problemet
-
Läs av gnistorna: Observera ljusbågen och gnistorna som kommer ut under materialet. Vid luftplasmaskärning bör strålen vara nästan lodrät. Om den tydligt släpar efter är hastigheten för hög. Om den går före brännaren är hastigheten för låg.
-
Analysera slaggen: Om slaggen är tjock och porös bör du öka hastigheten. Om den bildar ett tunt, hårt lager bör du minska hastigheten.
-
Övning och utbildning: Känslan för rätt skärhastighet utvecklas genom praktisk erfarenhet och professionell utbildning där operatören lär sig att identifiera och korrigera problem i realtid.
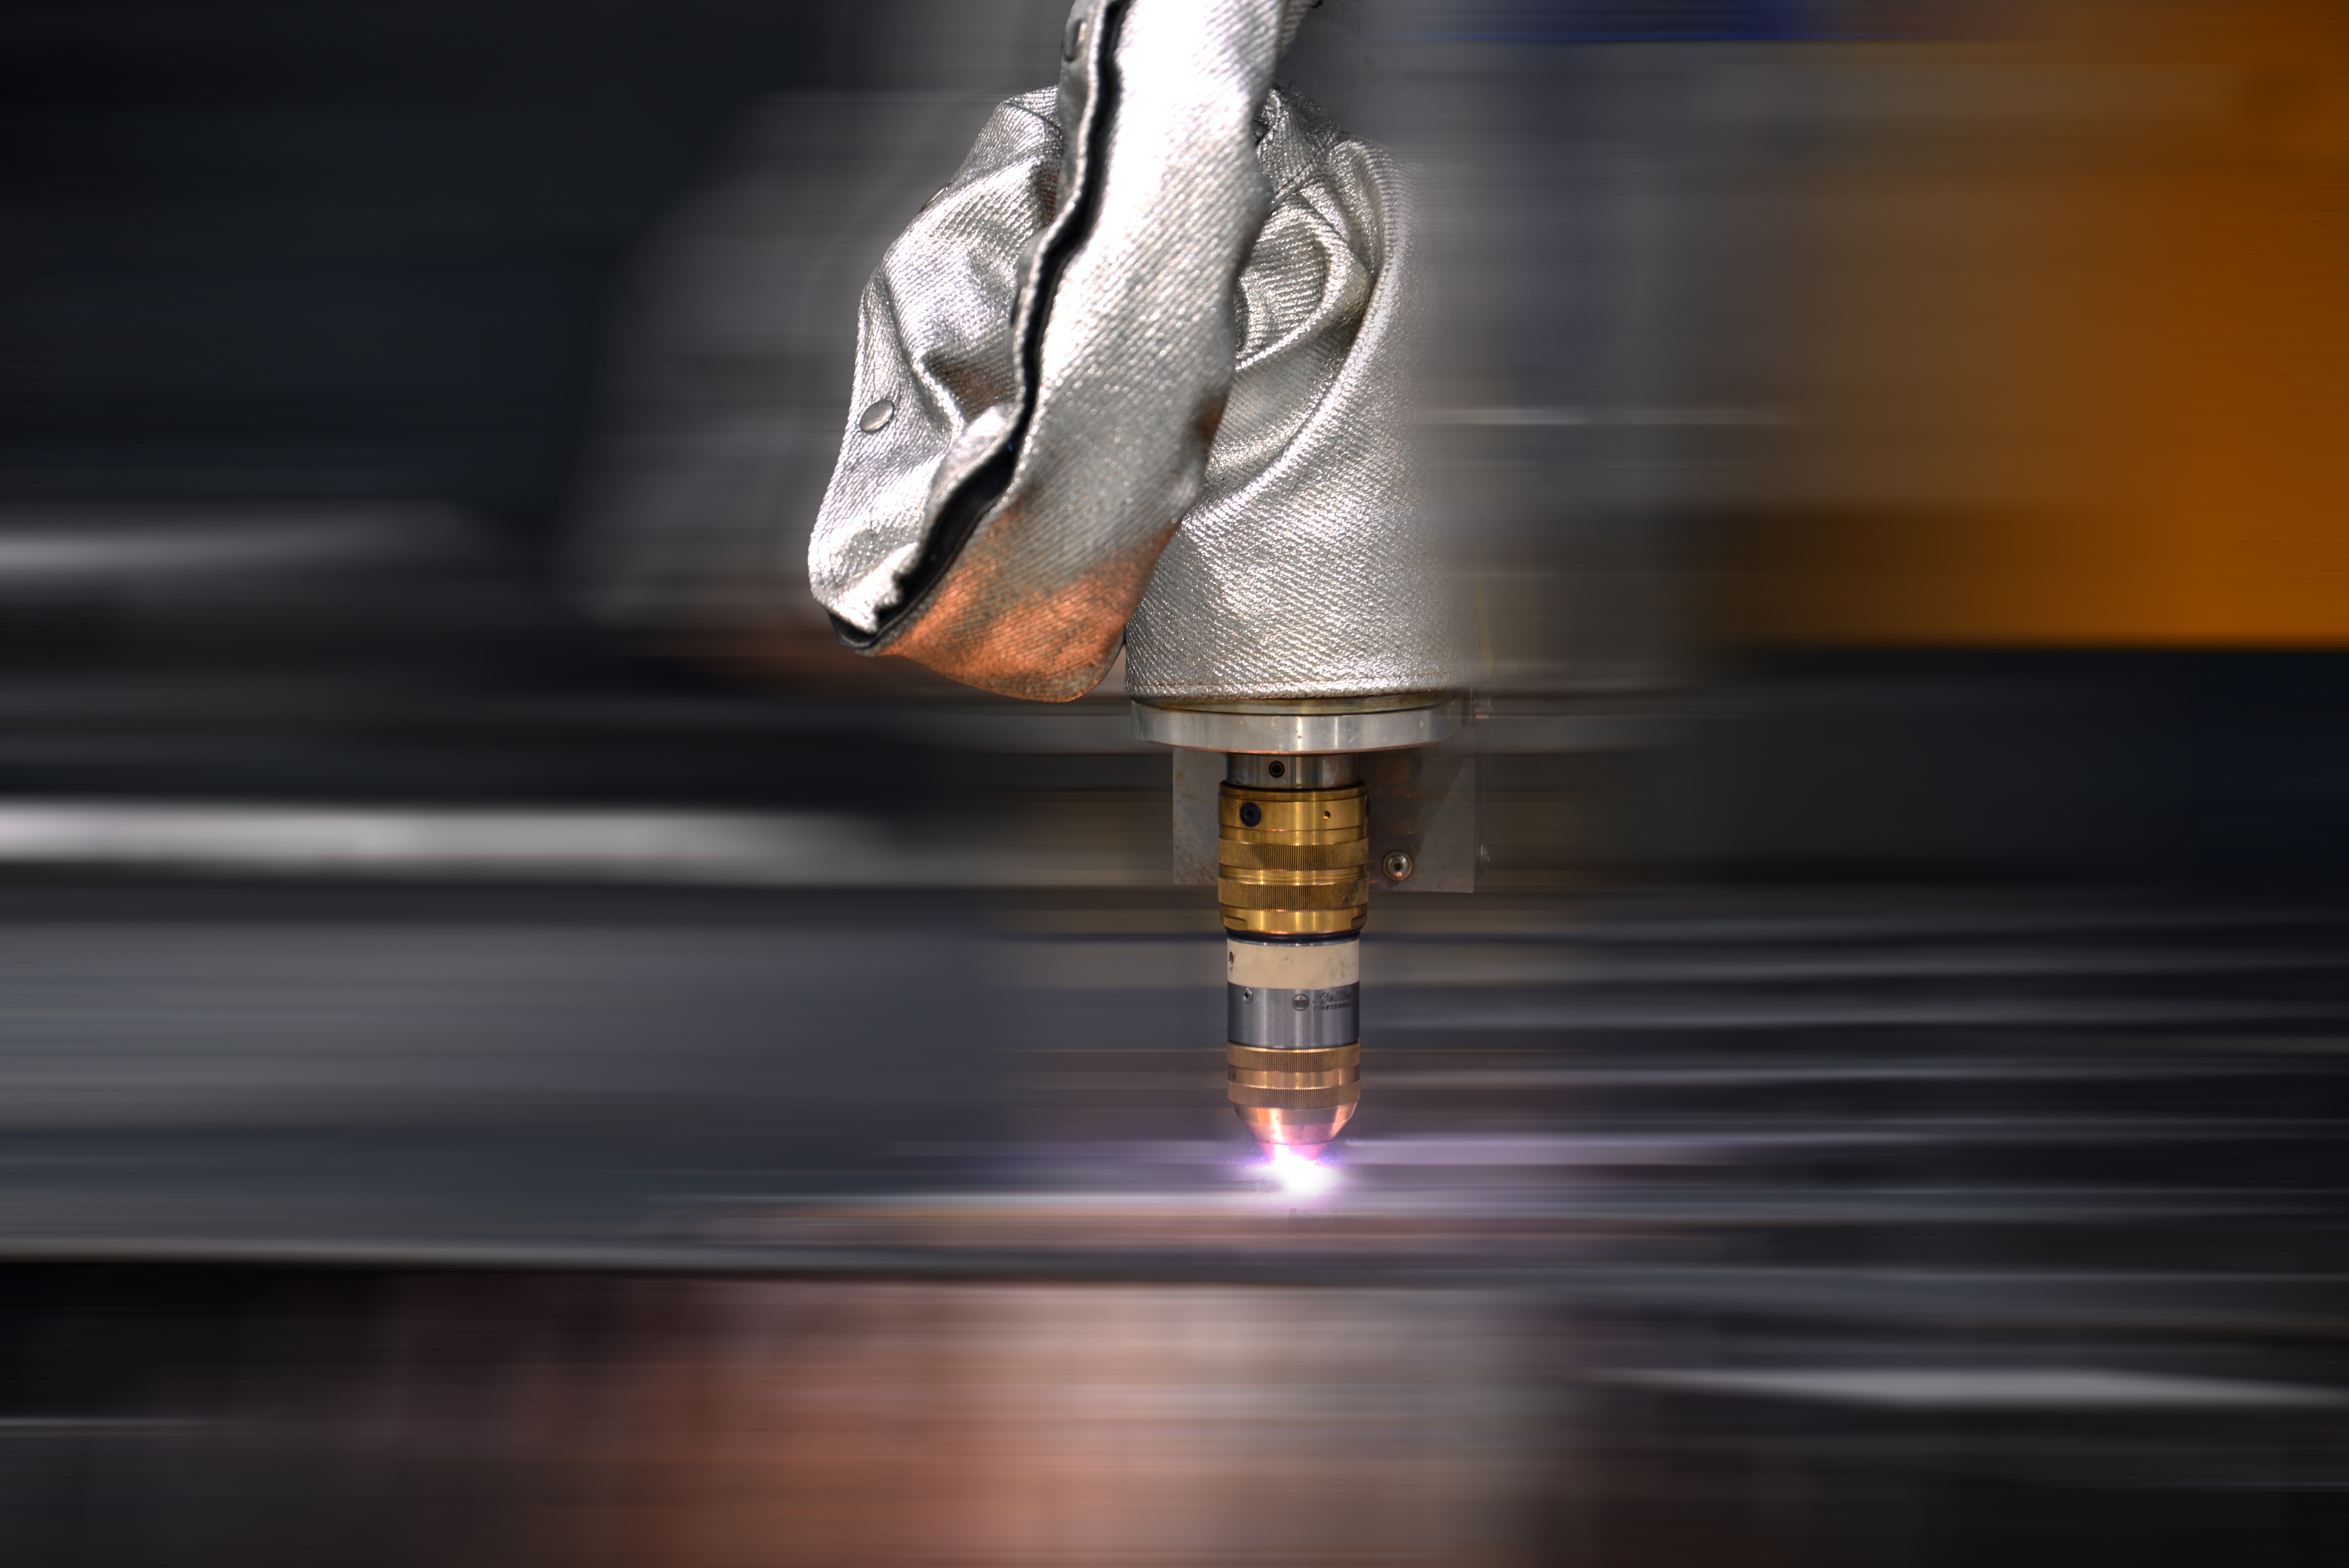
Vortex 3D-plasmaskärhuvud i arbete på en Eckert CNC-skärmaskin
Misstag 7: Otillräcklig personlig skyddsutrustning och bristande arbetsmiljöskydd
Problembeskrivning
Plasmaskärning är en industriell process som medför allvarliga risker, vilka ibland underskattas av operatörerna. Det är ett misstag att inte använda lämplig personlig skyddsutrustning (PPE) eller att arbeta utan tillräckliga säkerhetsåtgärder.
Konsekvenser
-
Elolyckor: Hög tomgångsspänning (upp till 400 V DC) kan innebära livsfara, särskilt i fuktiga miljöer eller om kablarna är skadade.
-
Strålning från ljusbågen och brännskador: Plasmabågen avger intensiv UV- och infraröd strålning som kan orsaka smärtsamma ögonskador (svetsblänk) och brännskador på huden. Stänk av smält metall kan nå flera meter.
-
Rök och gaser: Vid skärningen förångas metall, vilket bildar skadlig rök. Skärning i rostfritt stål är särskilt riskfylld eftersom den kan frigöra cancerframkallande sexvärt krom (CrVI). Även skärning i galvaniserade eller belagda material kan ge upphov till giftiga ämnen.
-
Brand och explosion: Gnistor kan lätt antända brännbara material som trä, papper och lösningsmedel.
Så undviker du problemet
-
Obligatorisk skyddsutrustning: En komplett skyddsutrustning behövs: svetshjälm med lämplig mörkhetsgrad (OSHA:s riktlinjer rekommenderar skyddsfilter med täthetsgrad 8 vid ström upp till 300 A), flamskyddade kläder, läderhandskar och skyddsskor.
-
Ventilation: God ventilation är avgörande. I produktionsmiljöer behövs ett särskilt rökgasutsug, till exempel ett utsugsbord, som fångar upp föroreningarna direkt vid källan.
-
Ordning på arbetsplatsen: Håll arbetsområdet rent och avlägsna allt lättantändligt material inom minst 1,5 meter från skärstället.
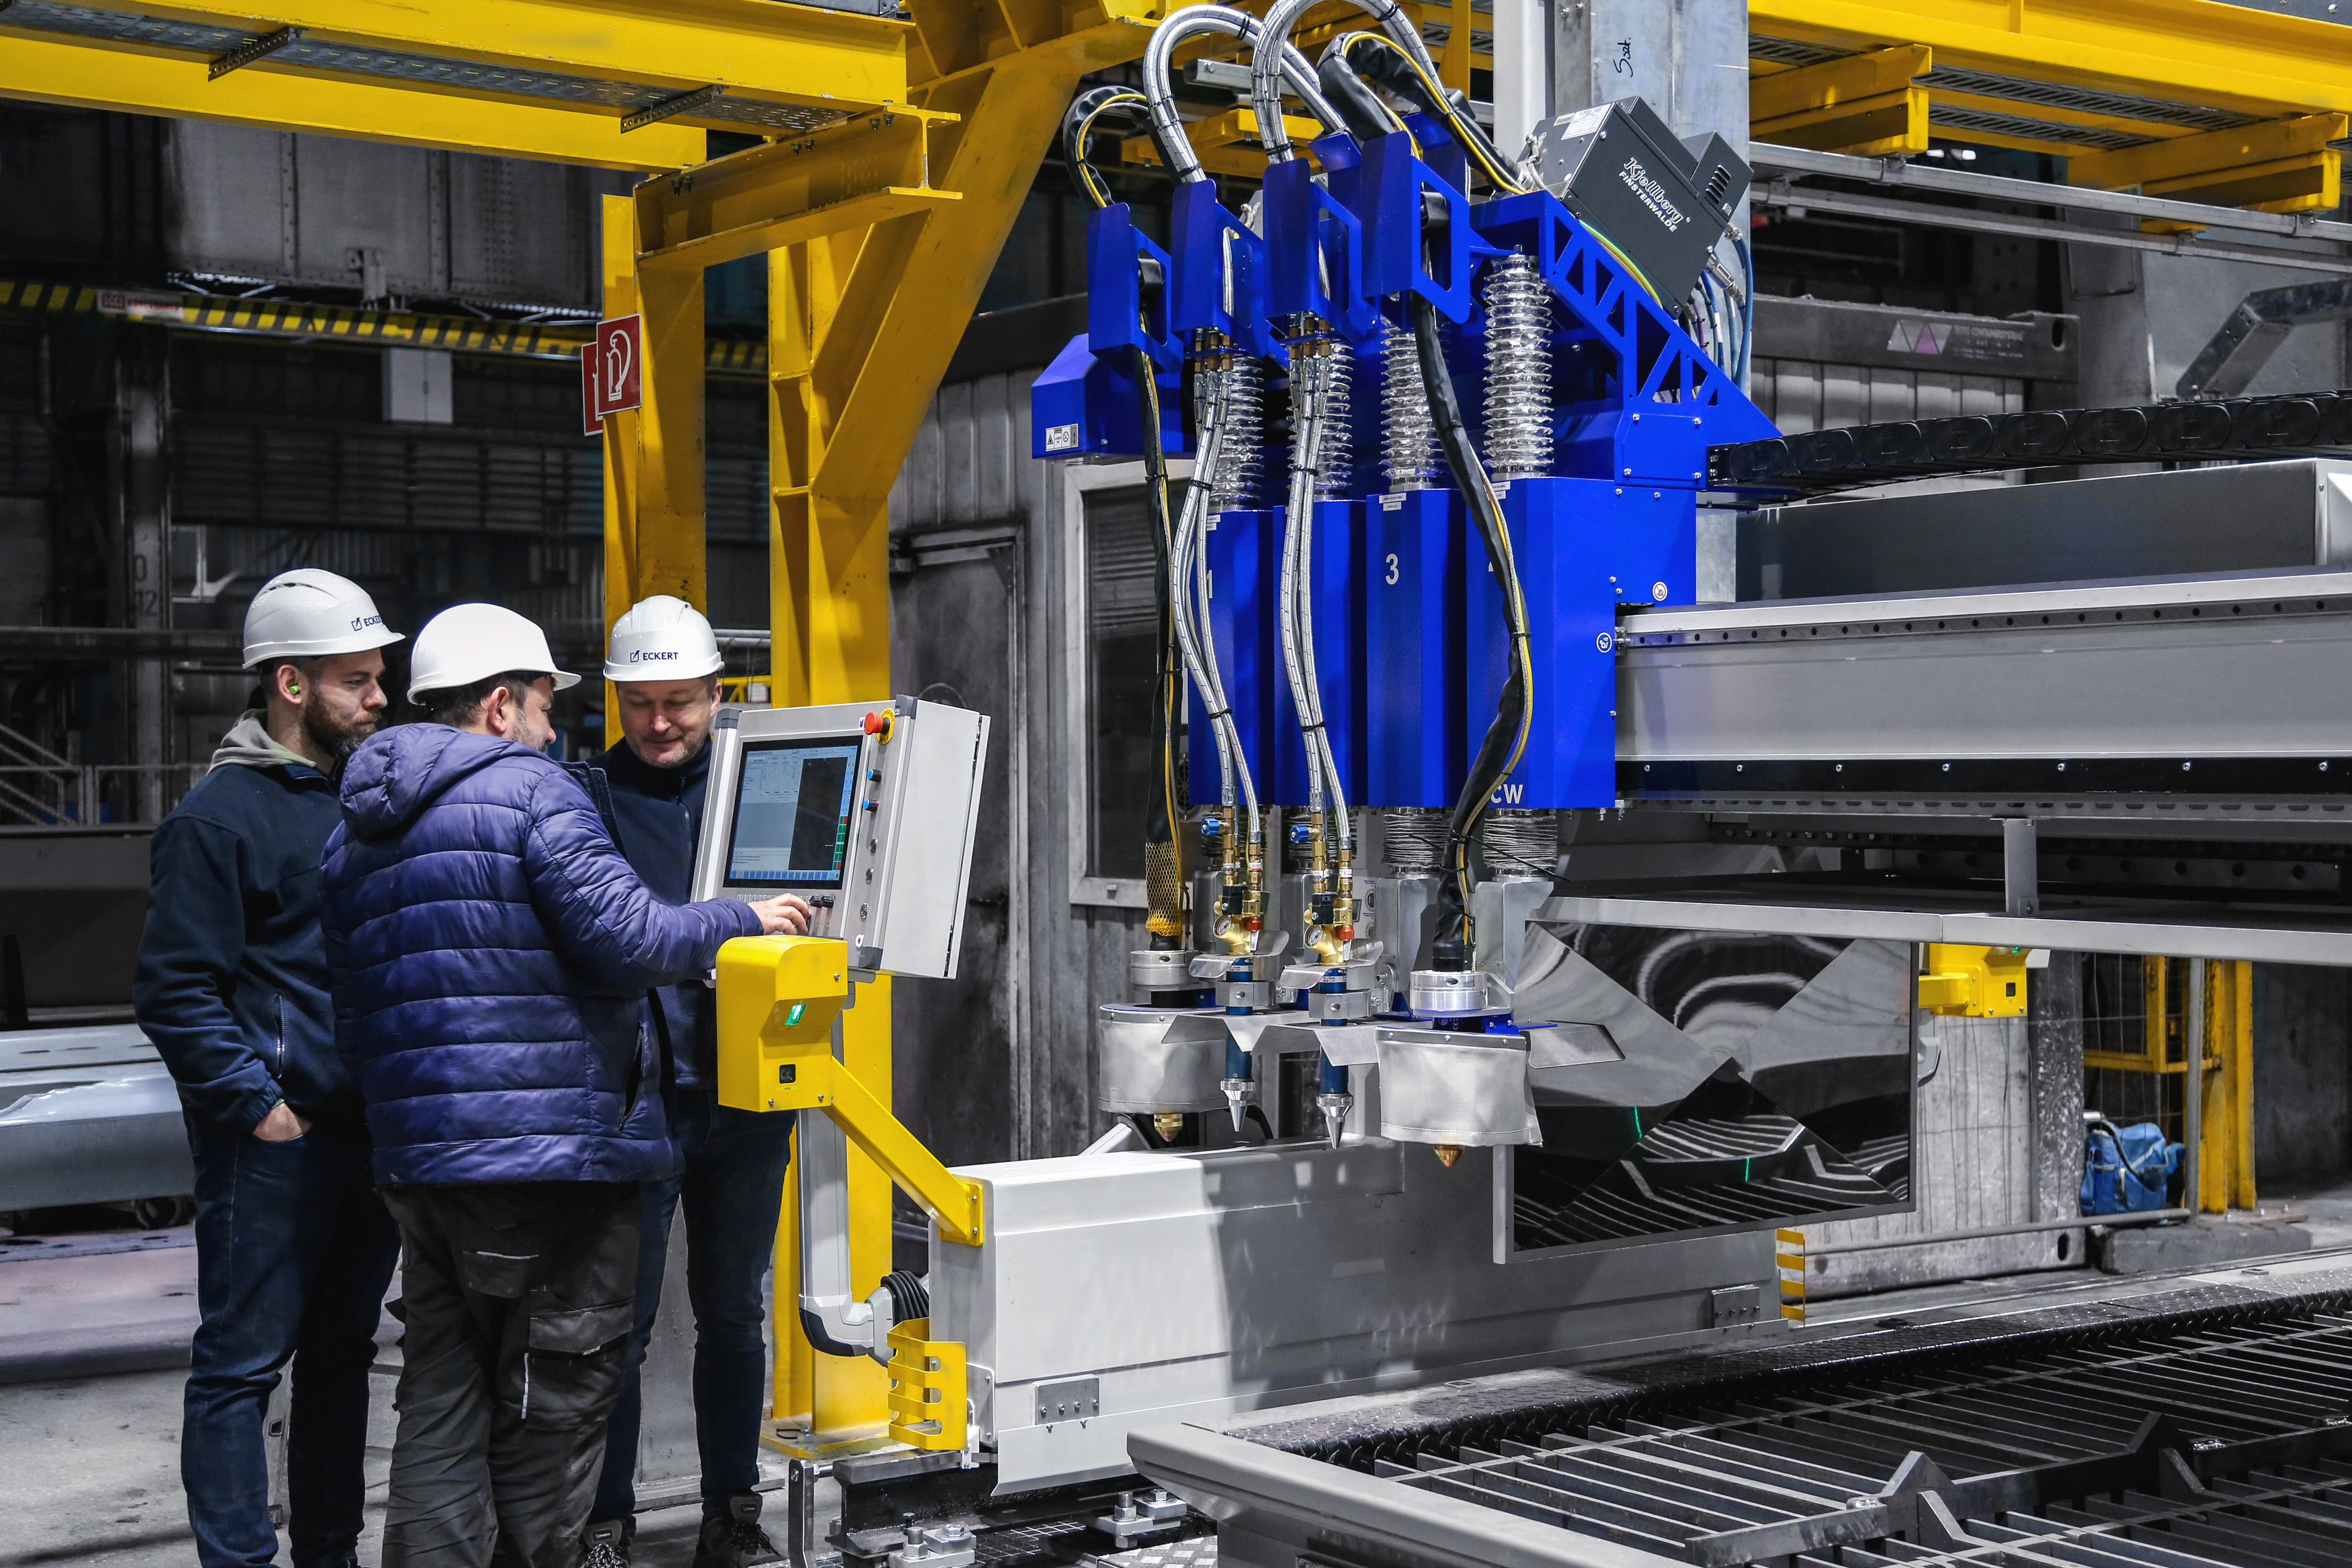
Eckert-operatörer vid en CNC-plasmaskärmaskin, utrustade med personlig skyddsutrustning för en säker arbetsmiljö
Misstag 8: Överhettning av brännaren eller strömkällan
Problembeskrivning
Detta misstag beror på att man missförstår eller bortser från utrustningens intermittens (duty cycle). Intermittensen anger hur stor del av en tiominutersperiod en maskin kan arbeta vid en viss strömstyrka innan den behöver kylas ned.
Konsekvenser
Moderna skärmaskiner har termiska skydd som automatiskt stänger av utrustningen för att förhindra skador. Det innebär dock oplanerade driftstopp. Om maskinen gång på gång körs vid gränsen för sin termiska kapacitet kan interna komponenter, såsom transformatorer och IGBT-transistorer, ta skada. Detta förkortar strömkällans livslängd avsevärt. Överhettning belastar också kylsystemet, oavsett om det är fläkt- eller vätskekylt, och kan orsaka fel även där.
Så undviker du problemet
-
Förstå specifikationerna: Lär dig läsa uppgifterna om intermittens. Exempelvis innebär "60% @ 80A" att maskinen kan skära med 80 A i 6 minuter och sedan behöver 4 minuters kylning.
-
Välj utrustning efter uppgiften: För automatiserad CNC-skärning med långa tider då ljusbågen är tänd krävs hög intermittens (80–100 %). Vid manuell skärning med täta pauser kan lägre intermittens vara tillräcklig.
-
Underhåll kylsystemet: Se till att maskinens ventilationsöppningar inte blockeras av damm. I vätskekylda system behöver kylvätskans nivå och kvalitet kontrolleras regelbundet och filtren rengöras enligt tillverkarens anvisningar.
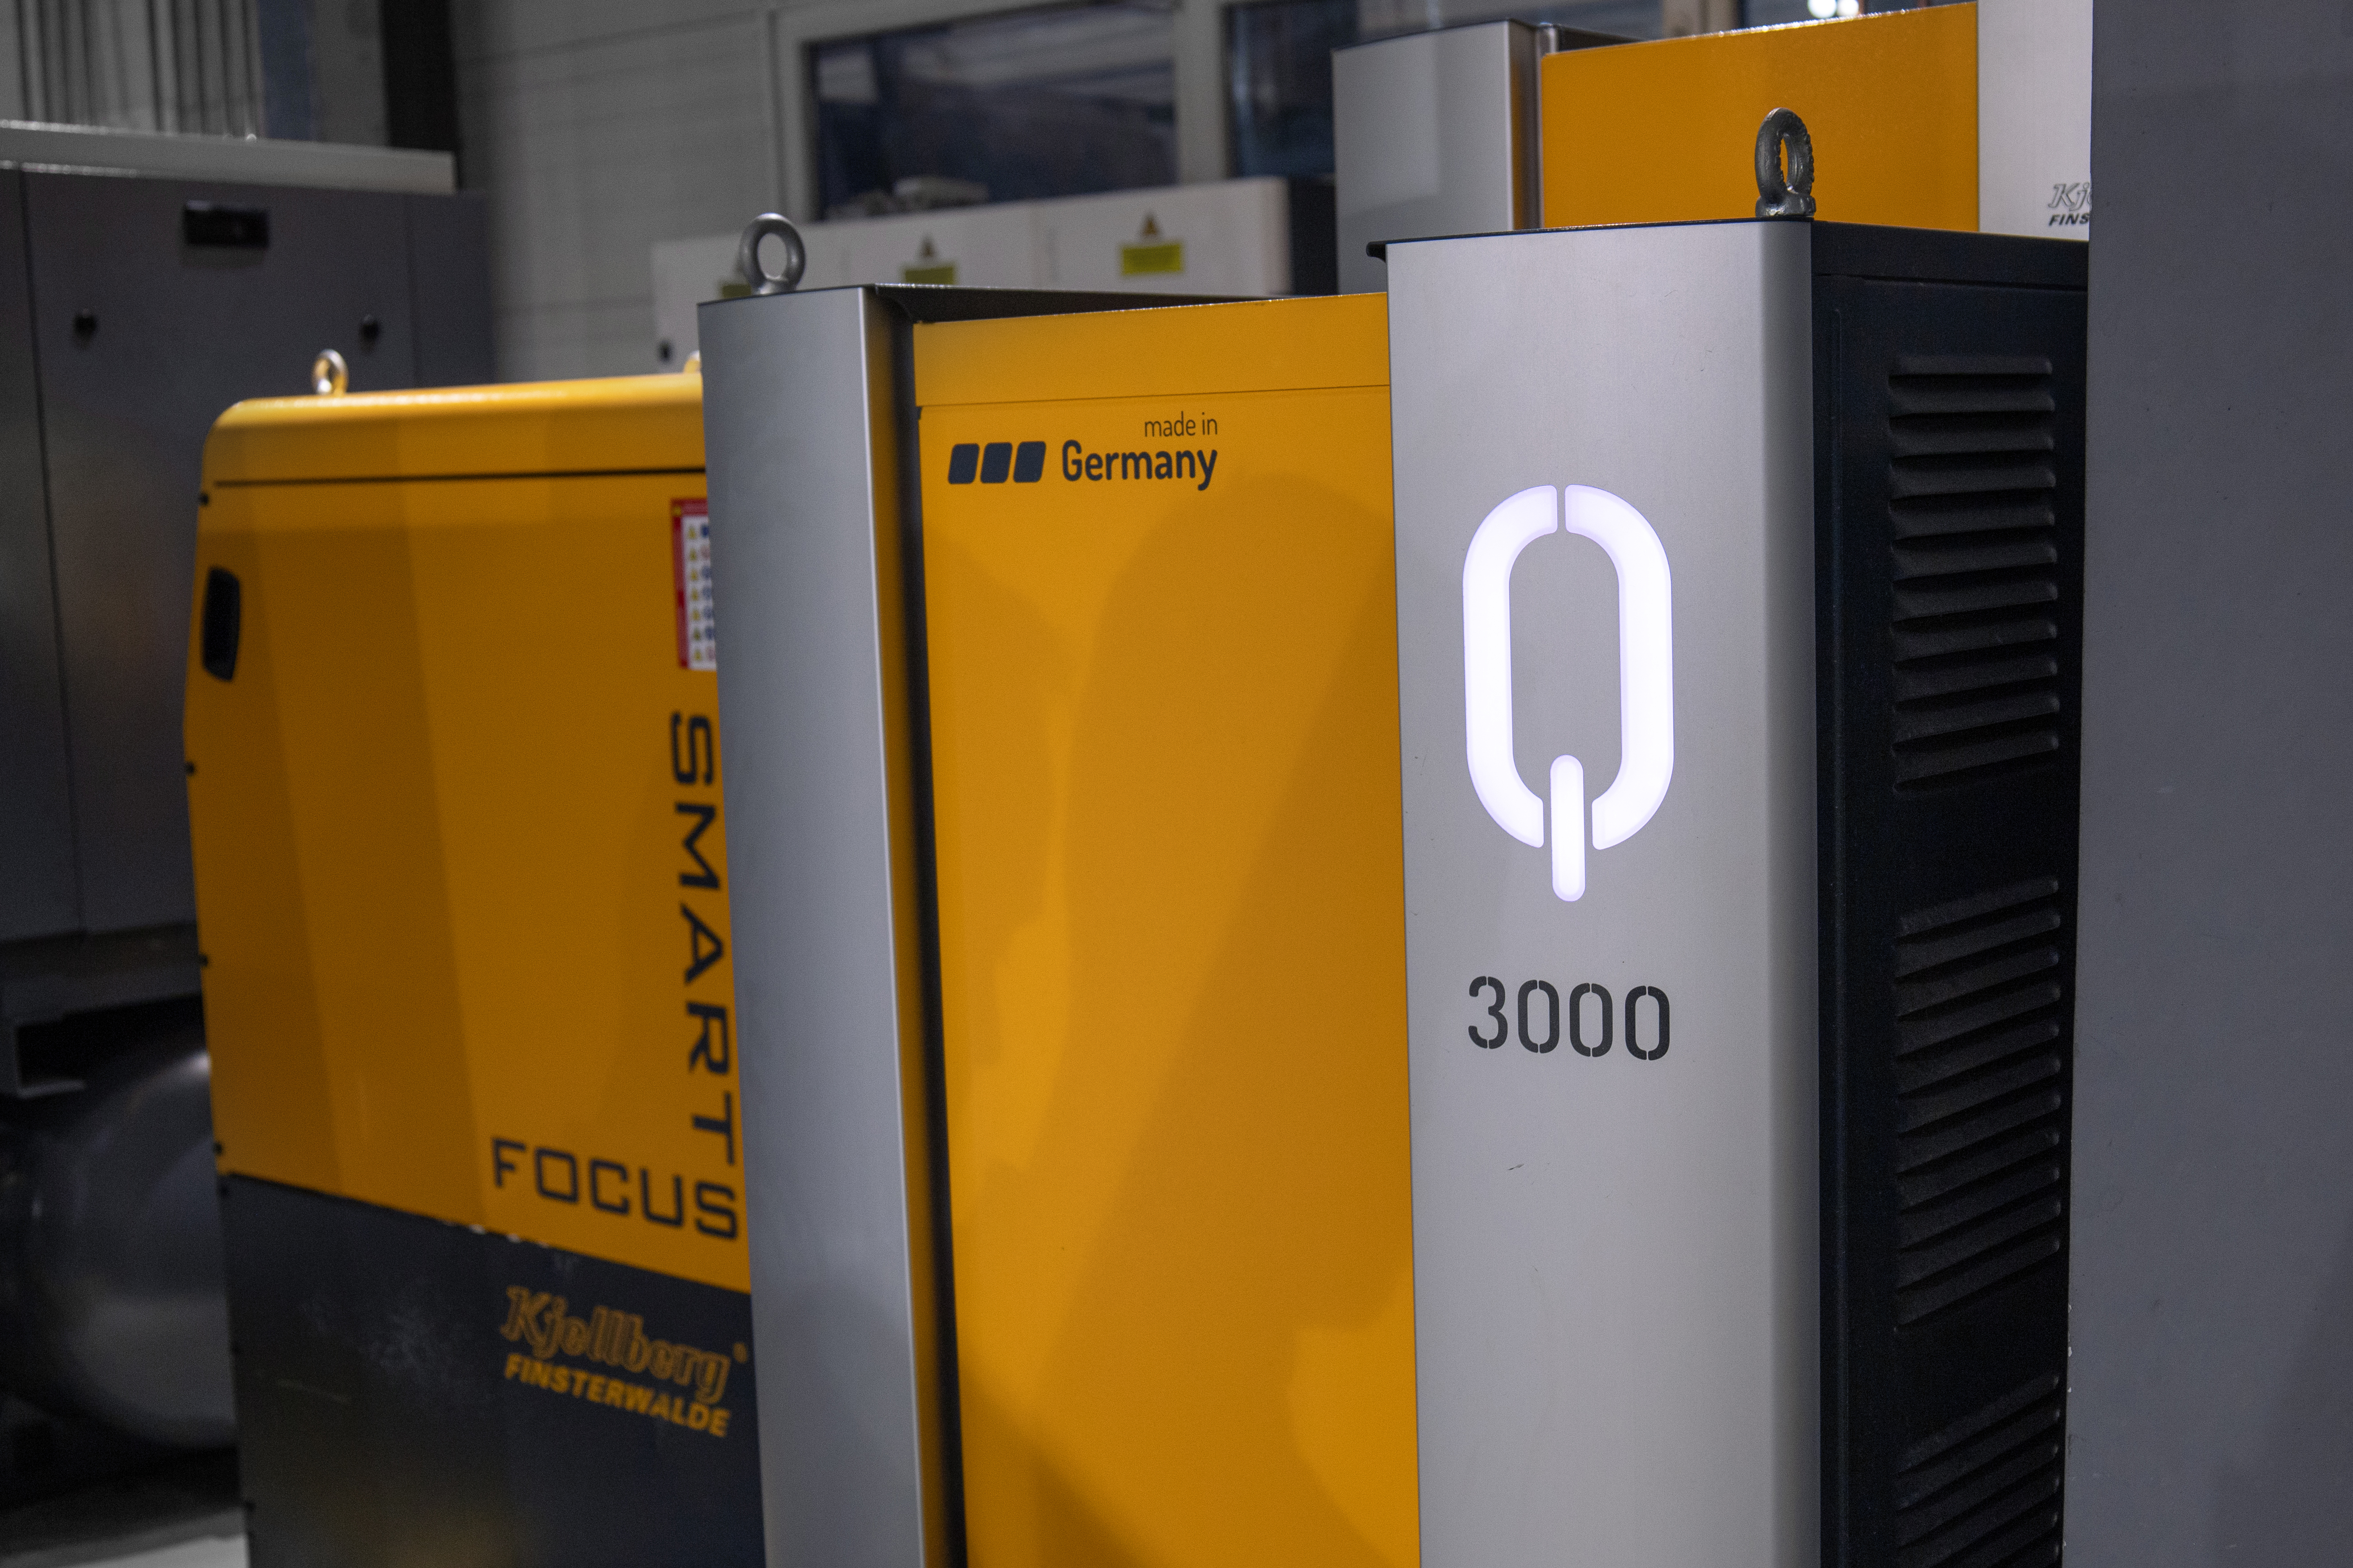 Kjellberg-plasmaströmkälla som används i CNC-skärsystem |
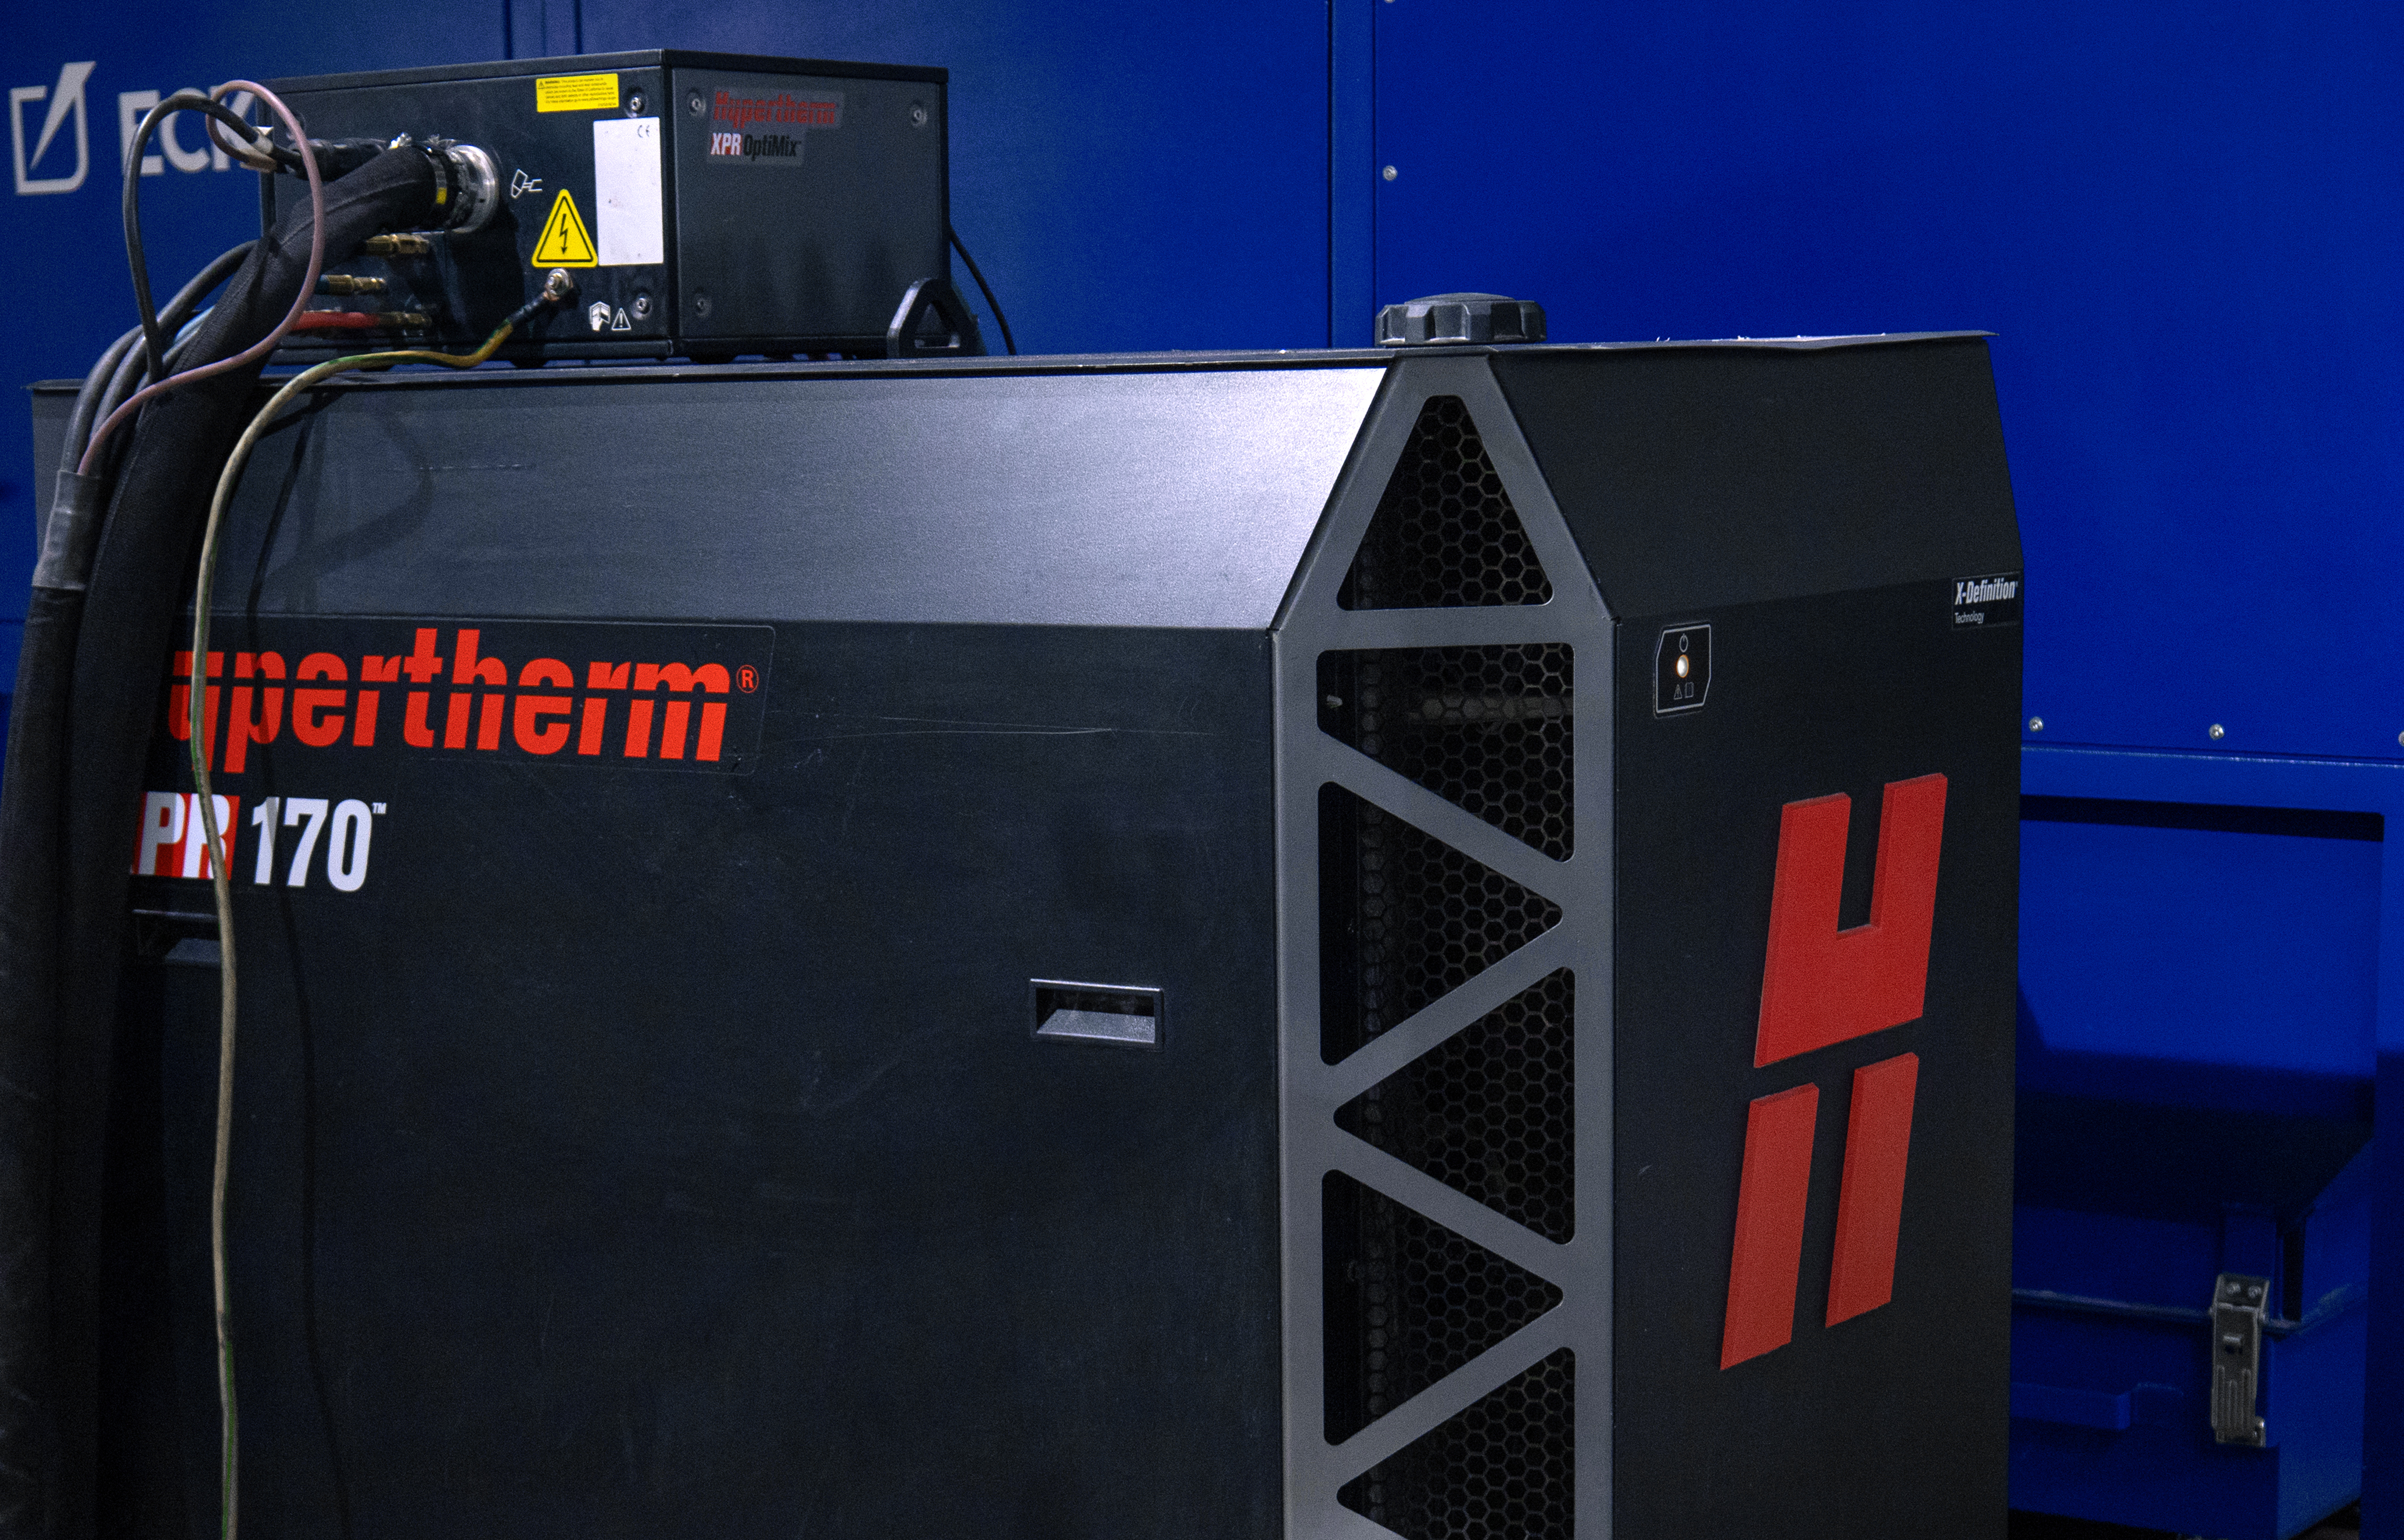 Hypertherm-plasmaströmkälla som används i CNC-skärsystem |
Misstag 9: Felaktig förvaring och transport av utrustningen
Problembeskrivning
En plasmaskärmaskin är en precisionsutrustning med avancerad elektronik. Det är ett misstag att behandla den som ett vanligt verktyg och utsätta den för ogynnsamma miljöförhållanden eller mekaniska påfrestningar när den inte används.
Konsekvenser
Fukt kan orsaka korrosion på interna kretskort. Damm, särskilt metalliskt damm, kan samlas på komponenterna och orsaka kortslutningar. Stötar under transport kan skada interna anslutningar, kylfläktar eller maskinens hölje.
Så undviker du problemet
-
Förvaring: Förvara utrustningen på en ren, torr och dammfri plats. En särskild vagn eller hylla är en bra lösning. Täck gärna över maskinen om den inte ska användas under en längre tid.
-
Transport: Säkra utrustningen så att den varken kan förskjutas eller välta. Kablar och brännare måste skyddas mot att klämmas eller böjas för kraftigt.
-
Slitdelar: Förvara dem i sina originalförpackningar på en torr och välorganiserad plats för att förebygga oxidation och föroreningar.
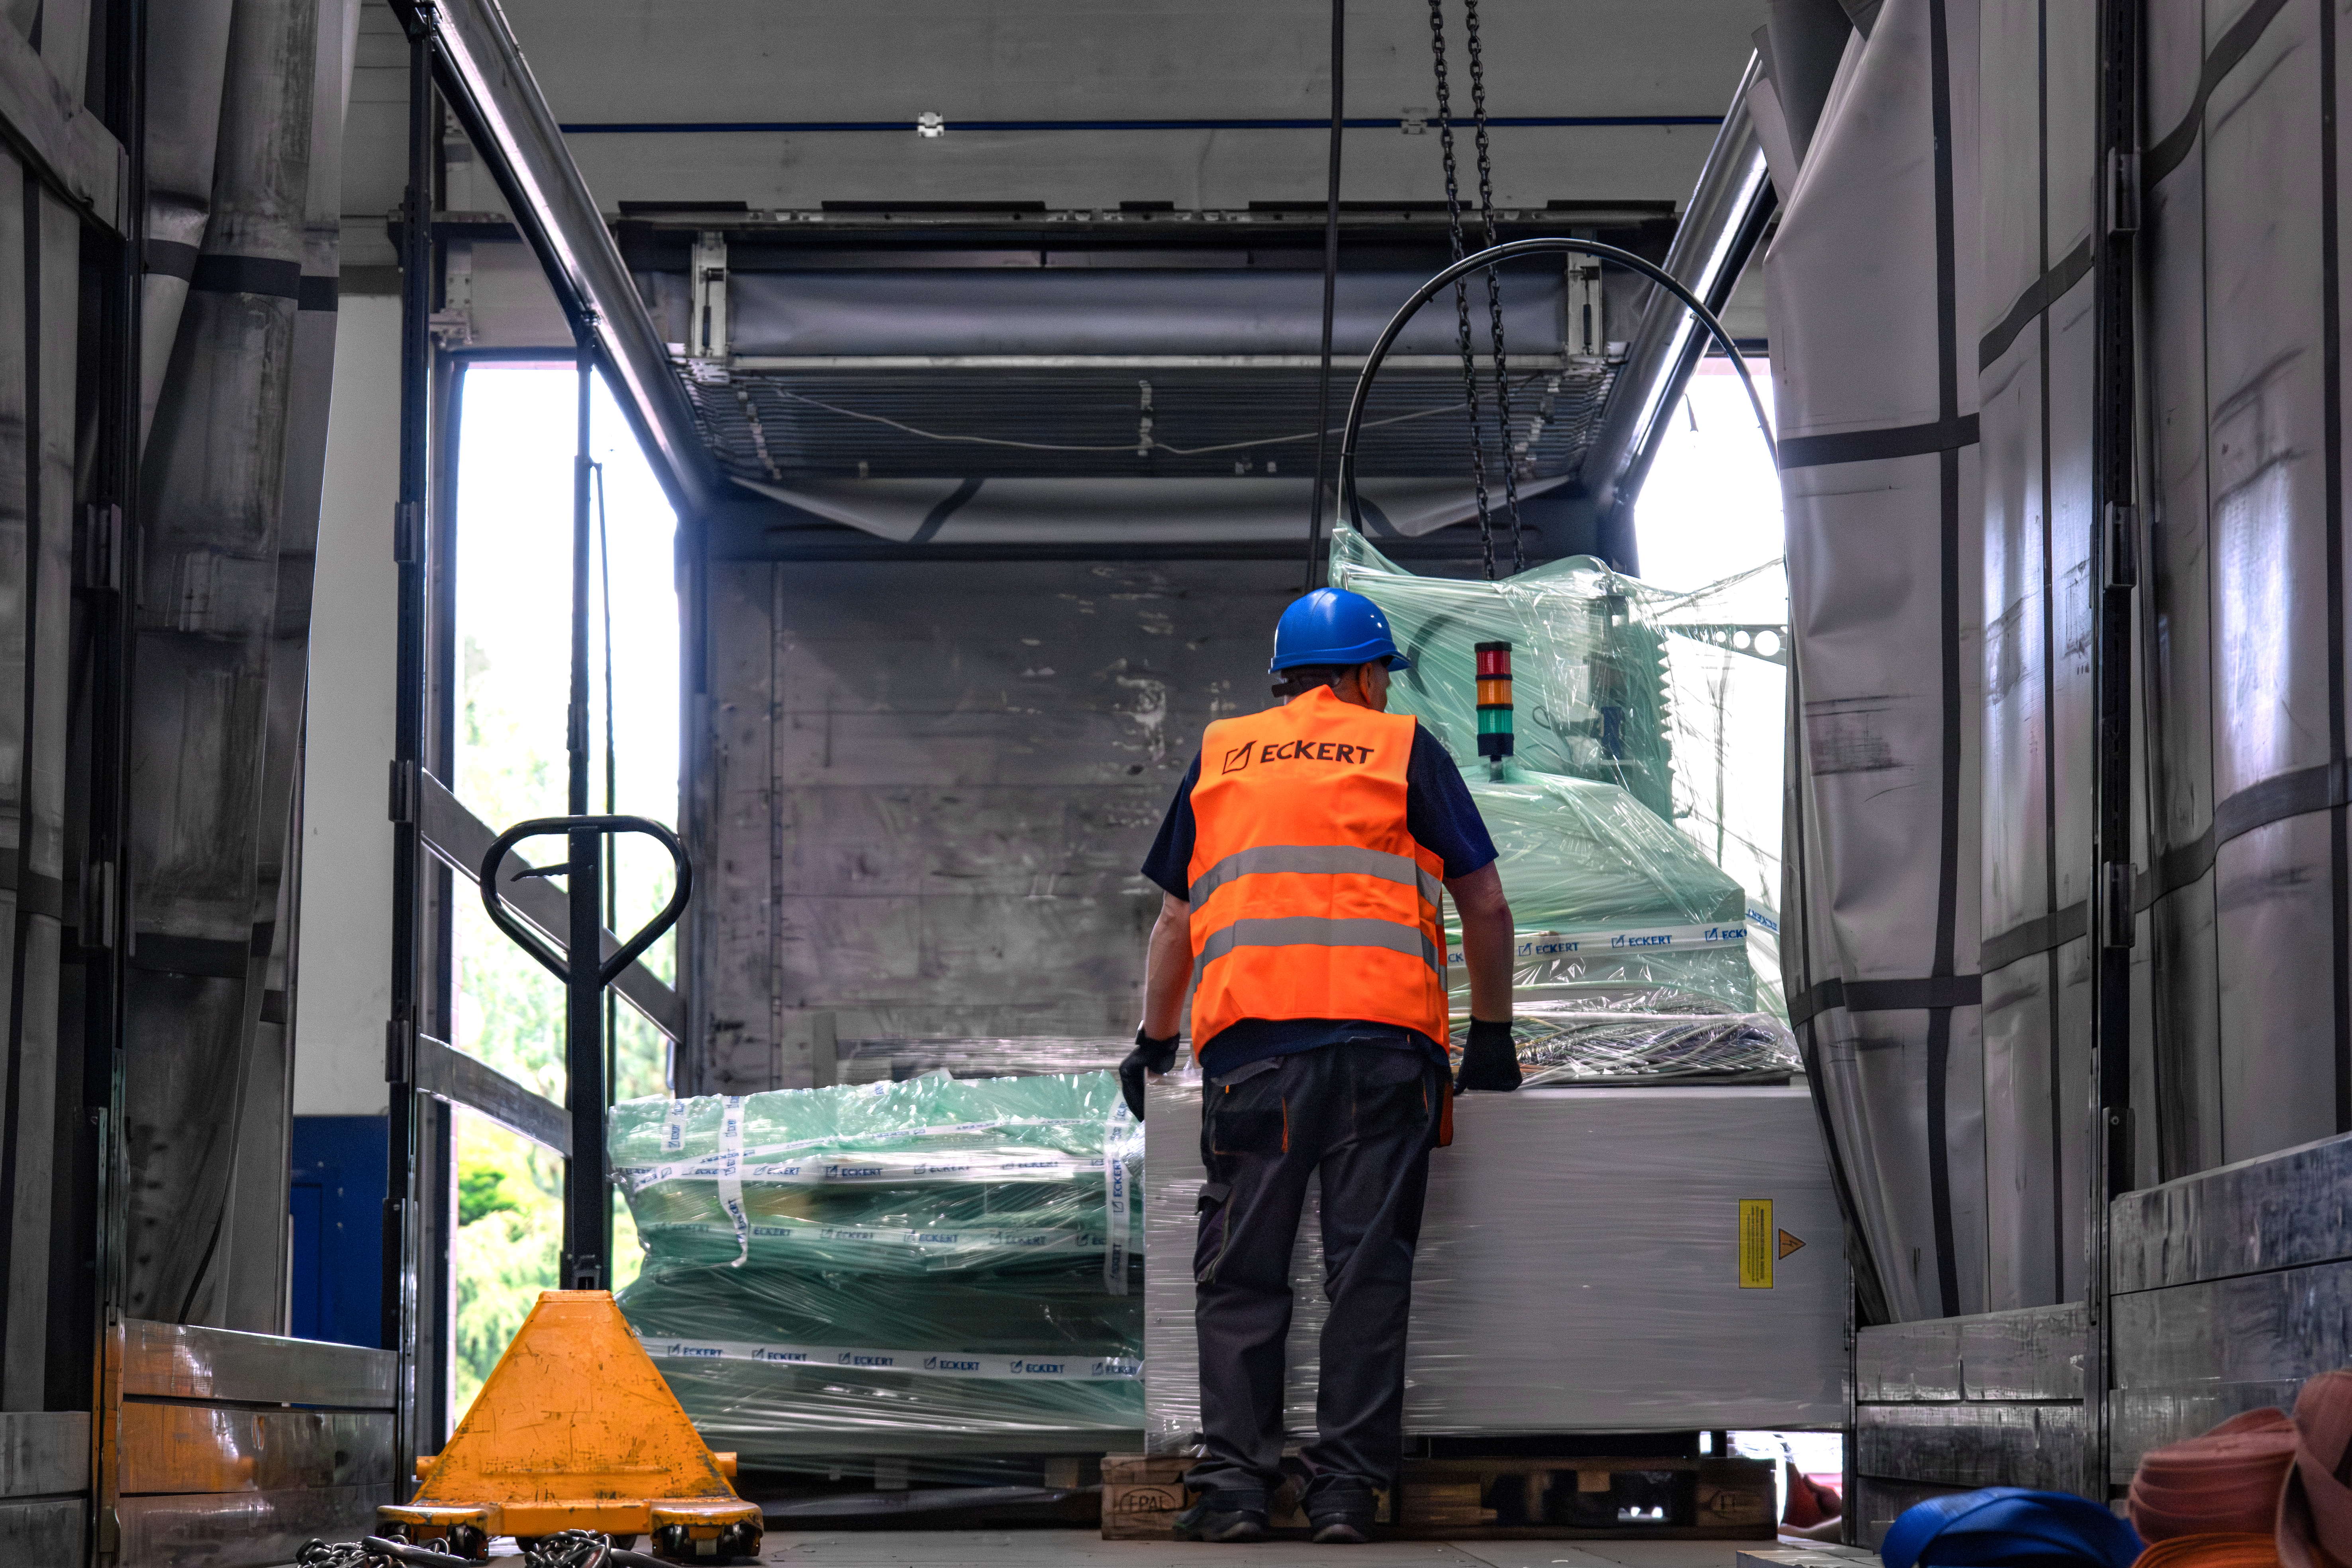
En medarbetare på Eckert säkrar en CNC-plasmaskärmaskin inför transport till kunden
Misstag 10: Bristande kunskaper och otillräcklig operatörsutbildning
Problembeskrivning
Detta är en grundläggande orsak till många av de tidigare nämnda misstagen. En operatör utan tillräcklig utbildning saknar den kunskap som krävs för att använda maskinen säkert, korrekt och effektivt.
Konsekvenser
En operatör utan utbildning riskerar att begå alla de misstag som beskrivits ovan. Det kan leda till bristande detaljkvalitet, mer materialspill, högre driftkostnader, onödiga stopp, kostsamma reparationer och framför allt allvarliga säkerhetsrisker. Samtidigt utnyttjas inte den avancerade CNC-maskinens fulla kapacitet.
Så undviker du problemet
-
Investera i professionell utbildning: Den effektivaste lösningen är en grundlig utbildning som omfattar grunderna i plasmaskärning, maskininställningar, val av parametrar, kontroll av slitdelar, underhåll och arbetsmiljösäkerhet.
-
Kontinuerlig kompetensutveckling: Tekniken utvecklas ständigt. Uppmuntra operatörerna att hålla sina kunskaper aktuella genom tillverkarnas information och vidareutbildningar.
-
Samarbeta med experter: Företag som Eckert erbjuder professionella utbildningsprogram som hjälper operatörer att bli specialister och ökar avkastningen på investeringarna i maskinparken. Att investera i utbildning är en av de effektivaste metoderna för att sänka kostnaderna och ger positiva effekter inom alla viktiga delar av verksamheten.
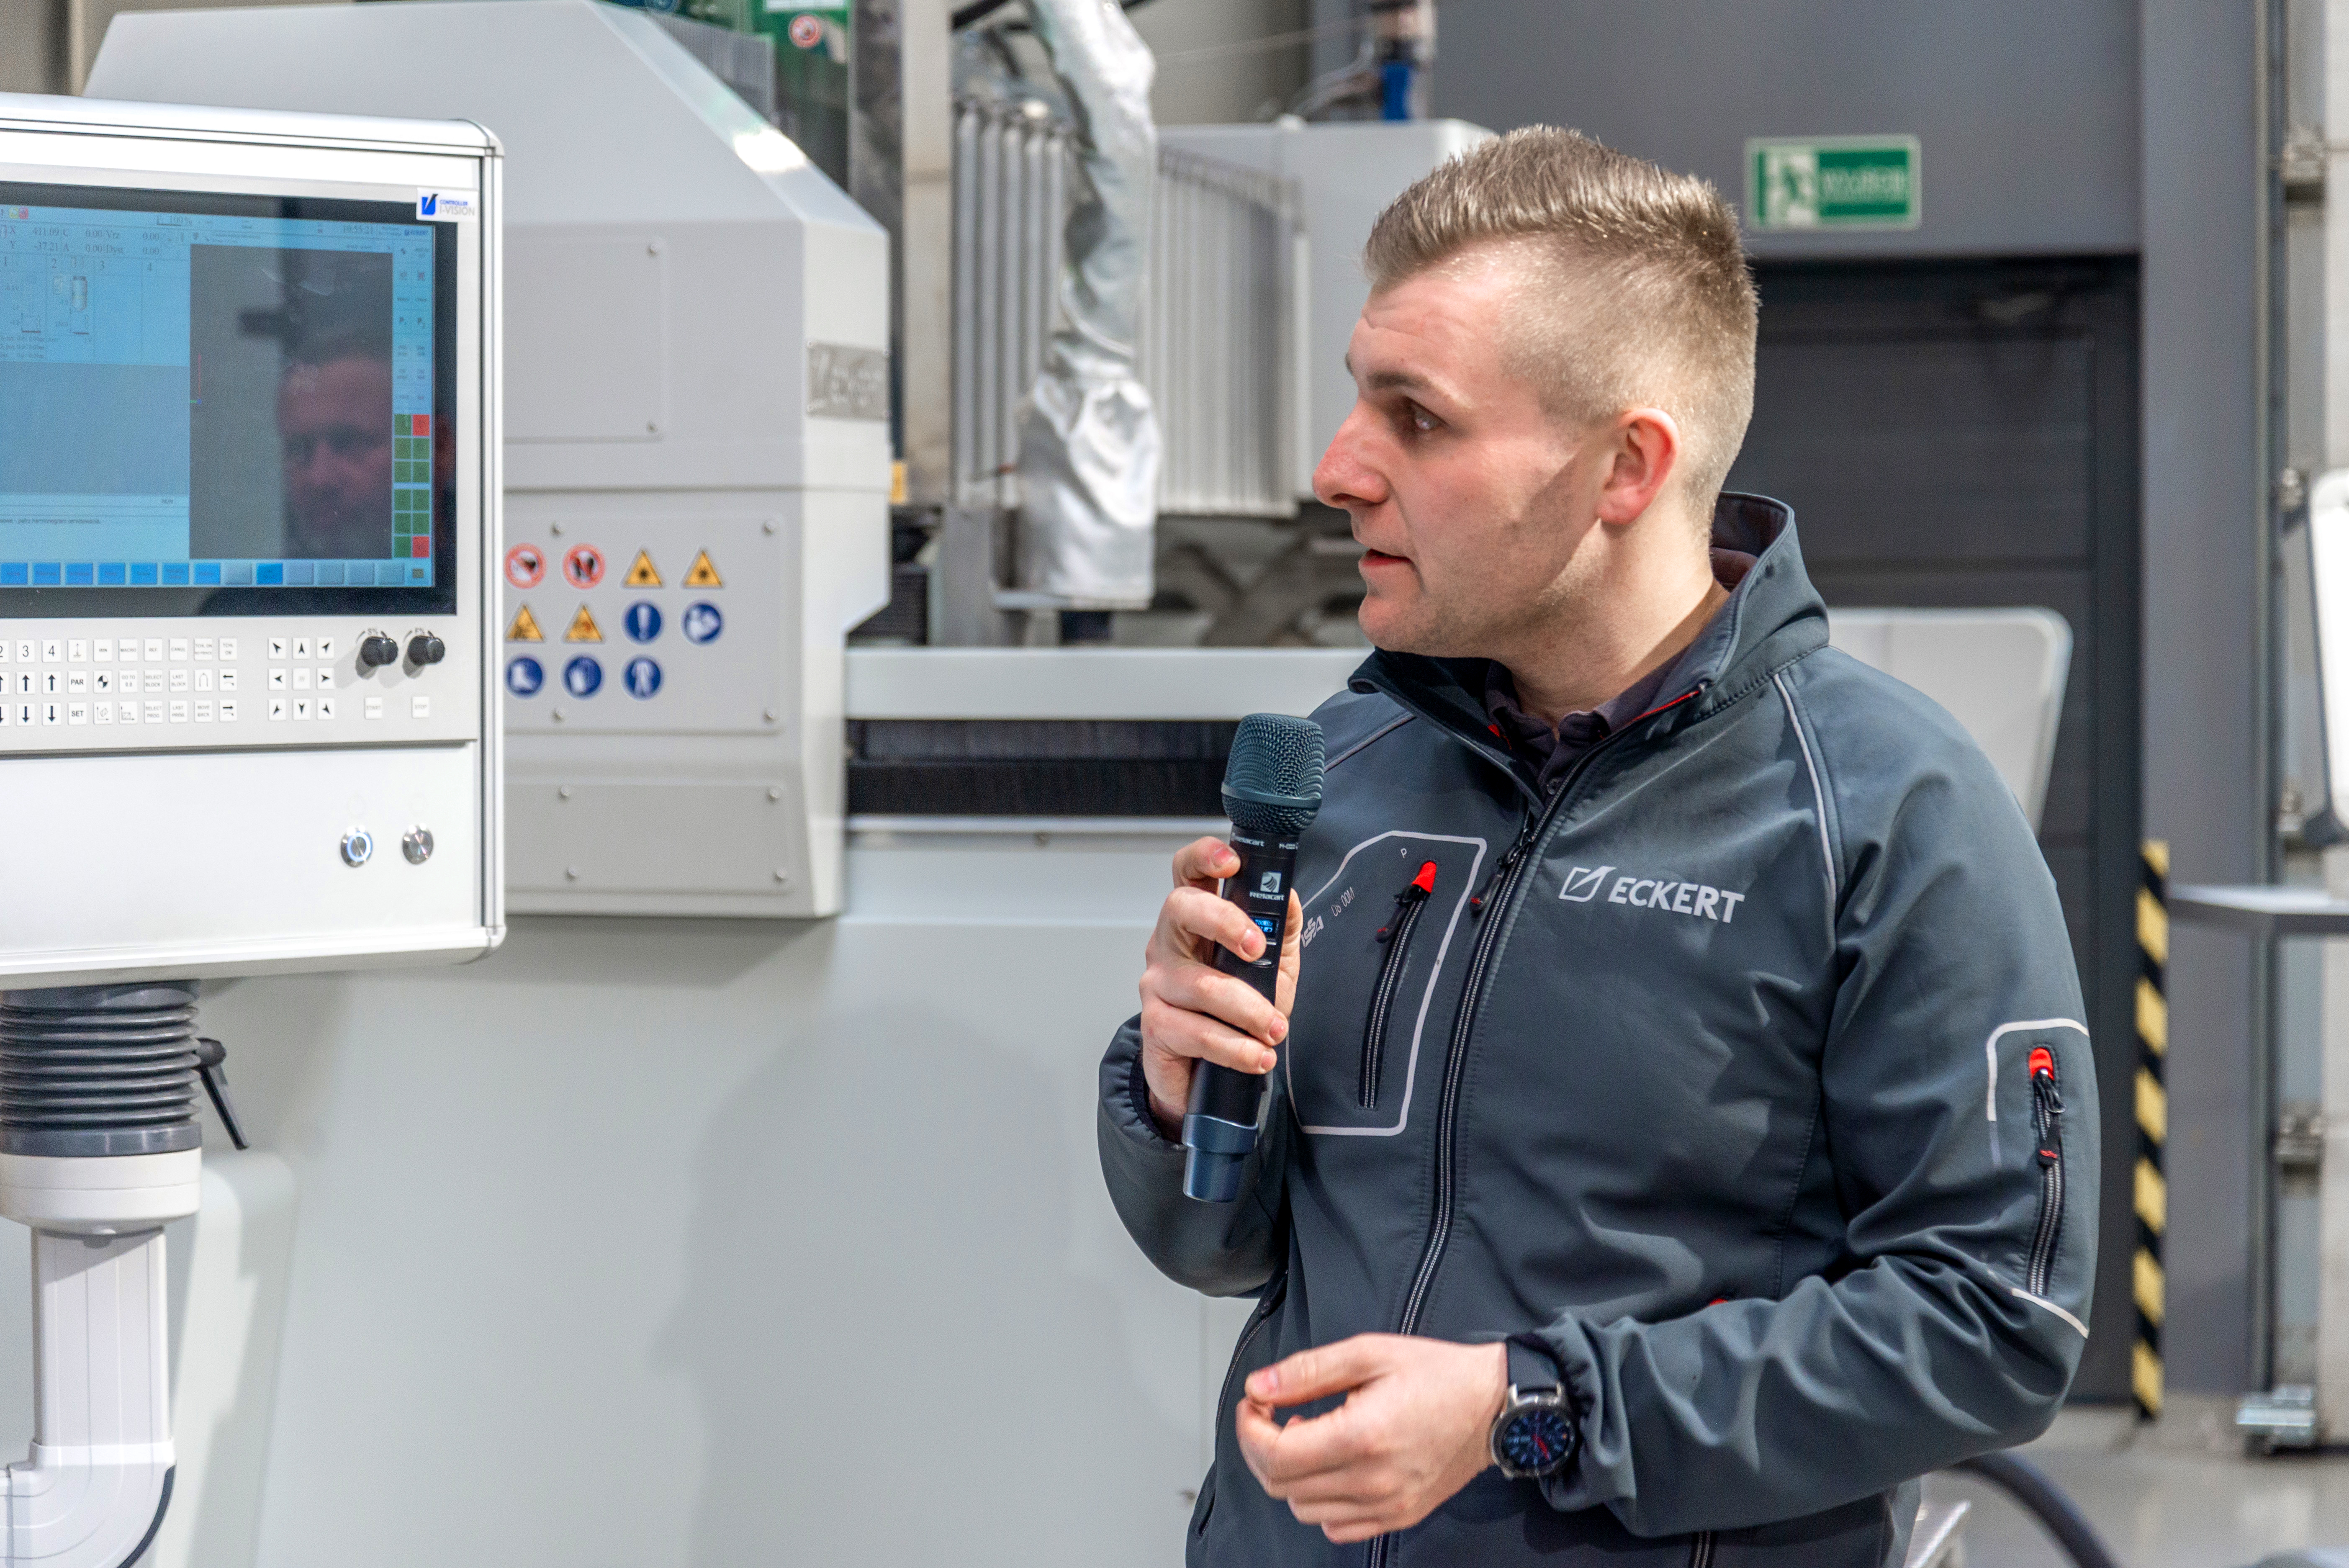
En Eckert-specialist håller utbildning i användning av en industriell CNC-plasmaskärmaskin
Sammanfattning: Från att undvika misstag till att förbättra resultaten
Att behärska plasmaskärning kräver precision och noggrannhet. De tio misstagen som vi har gått igenom är inte isolerade problem, utan hänger samman i ett större system. Förebyggande underhåll, konsekvent efterlevnad av tillverkarens rekommendationer och kontinuerlig utbildning av operatörerna är grunden för säker, effektiv och lönsam drift. Genom att se utrustningen som en långsiktig investering snarare än bara ett verktyg, och genom att ta hjälp av experterna på
Eckert kan du skapa förutsättningar för riktigt goda resultat inom plasmaskärning.
Varför är operatörsutbildningen så viktig?
Varför är operatörsutbildningen så viktig?
Bristande kunskap leder till fel vid användning, högre kostnader och risk för skador. En professionell utbildning gör det möjligt att utnyttja maskinens potential fullt ut och öka säkerheten i arbetet.
Varför är det viktigt att materialet är korrekt jordat?
Varför är det viktigt att materialet är korrekt jordat?
En god jordanslutning säkerställer en stabil ljusbåge och korrekt strömflöde. Om den saknas kan det leda till instabilitet i processen och fel i CNC-systemets drift.
Varför är skärhastigheten så viktig?
Varför är skärhastigheten så viktig?
Om brännaren förs fram för långsamt eller för snabbt uppstår slagg och kantskvaliteten försämras. Den optimala hastigheten eliminerar spill och minimerar behovet av efterbearbetning.
Hur påverkar luftföroreningar plasmaskärning?
Hur påverkar luftföroreningar plasmaskärning?
Fukt, olja och damm i tryckluften försämrar skärkvaliteten, destabiliserar ljusbågen och påskyndar slitaget på munstycket och elektroden. Därför är effektiv filtrering och avfuktning av luften avgörande.